

Ako stroje na zdobenie, zdobenie a leštenie čokolády dosahujú bezchybný povrch
Prečo konečná fáza poťahovania definuje kvalitu cukroviniek
Cukrová tyčinka, pralinka alebo sušienka môžu byť vyrobené z vynikajúcich surovín a stále zlyhávajú na polici, ak je vonkajší povlak matný, nerovný alebo popraskaný. Finálna fáza cukrárenskej linky je, keď výrobok buď získa lesklý, chutný povrch, alebo stratí trhovú hodnotu kvôli viditeľným chybám. Táto fáza zvyčajne zahŕňa tri spojené kroky: potiahnutie stredu tekutou čokoládou, pridanie ozdobného vzoru alebo polevy a vyleštenie povrchu do stabilného, atraktívneho lesku.
Výrobcovia, ktorí tieto tri kroky považujú za jeden nepretržitý pracovný tok, a nie za izolované stroje spojené dohromady, neustále hlásia menej zmetkov a predvídateľnejší výstup. Tento článok sa zaoberá tým, ako funguje každá fáza, na ktorých procesných premenných záleží a ako hodnotiť vybavenie pre výrobnú linku, ktorá potrebuje opakovateľné, profesionálne prevedenie.
Tri stupne lakovacej linky
Pred porovnaním jednotlivých strojov pomáha rozdeliť proces dokončovania do odlišných funkčných zón. Každá zóna má svoj vlastný teplotný rozsah, mechanické pôsobenie a cieľovú kvalitu.
| Etapa | Primárna funkcia | Typický rozsah teplôt | Riziko kvality, ak sa preskočí |
|---|---|---|---|
| Povlak (nanášanie) | Na stredový diel naneste jednotnú čokoládovú alebo zloženú škrupinu | 29 až 32 stupňov C | Holé miesta, slabé pokrytie, defekty na nohách |
| Zdobenie | Naneste mrholenie, bodky, inklúzie alebo druhú farbu | 30 až 33 stupňov C | Nekonzistentný vzor značky, slabá vizuálna diferenciácia |
| Leštenie | Vytvorte stabilnú lesklú vrstvu a odstráňte povrchový zákal | Okolitá teplota, 18 až 22 stupňov C | Zamračená povrchová úprava, stopy po odtlačkoch prstov, krátka polička |
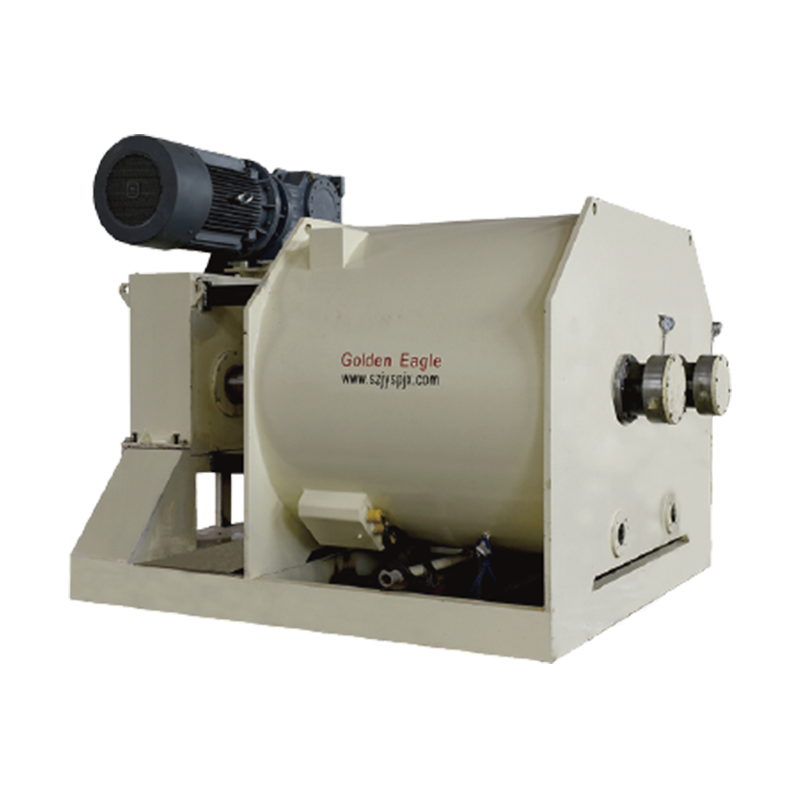
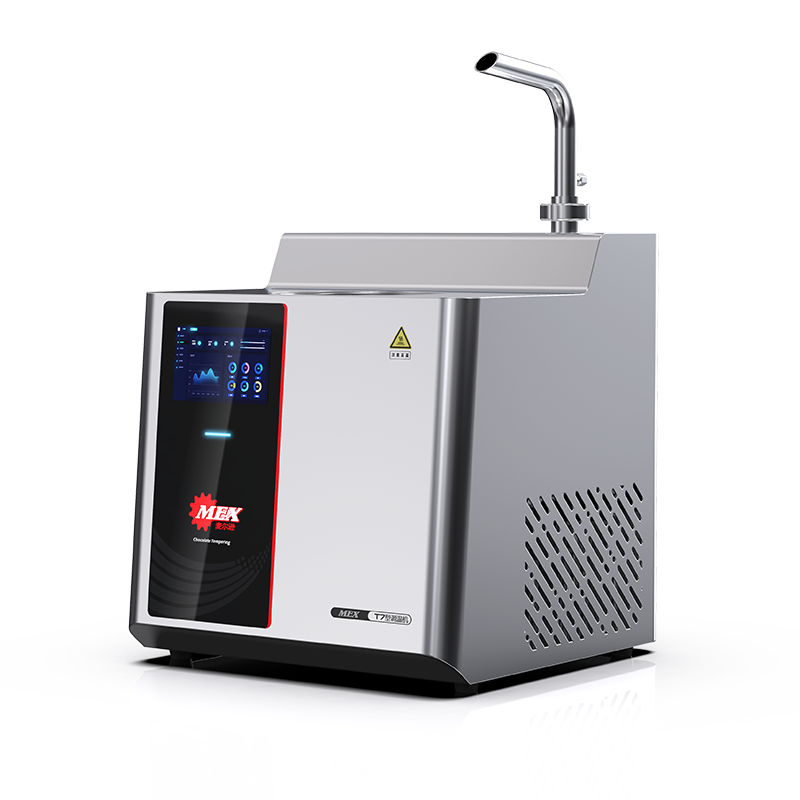
Každú z týchto zón môže obsluhovať vyhradený stroj a spôsob, akým sa spájajú cez dopravný systém, má priamy vplyv na rýchlosť a konzistenciu linky. A stroj na čokoládovú fontánu sa často používa proti prúdu na udržanie rozpustenej čokolády v nepretržitej cirkulácii a pri stabilnej viskozite predtým, ako vôbec dosiahne poťahovaciu clonu, čo znižuje riziko posunu teploty do enrobera.
Čo sa deje vo vnútri linky s obsahom čokolády
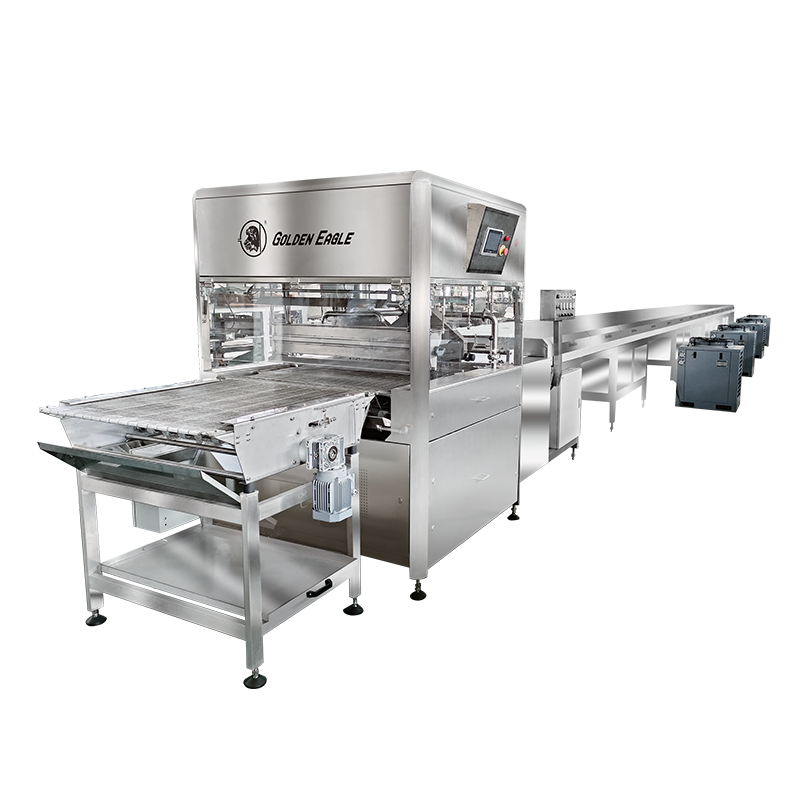
An enrober stroj funguje tak, že stredové kúsky, ako sú sušienky, oriešky, ovocie alebo formované plnky, prechádzajú pod padajúcim závesom temperovanej čokolády. Sieťový pás nesie produkt cez záves, potom pod spodný nanášací valec a nakoniec cez sadu vzduchových dúchadiel alebo nožov, ktoré riadia hrúbku plášťa. Rýchlosť pásu, objem závesu a prúdenie vzduchu sú tri premenné, ktoré najviac ovplyvňujú hmotnosť náteru.
Hlavné funkčné zóny enrobingovej linky
- Sekcia podávania: zarovnáva a rozmiestňuje stredové kusy predtým, ako vstúpia do závesu
- Záves a spodná poťahová zóna: nanáša primárnu čokoládovú vrstvu zhora a zdola
- Detailingová zóna: odstraňuje prebytočnú čokoládu a tvaruje okraj povlaku
- Chladiaci tunel: nastaví plášť kontrolovaným poklesom teploty
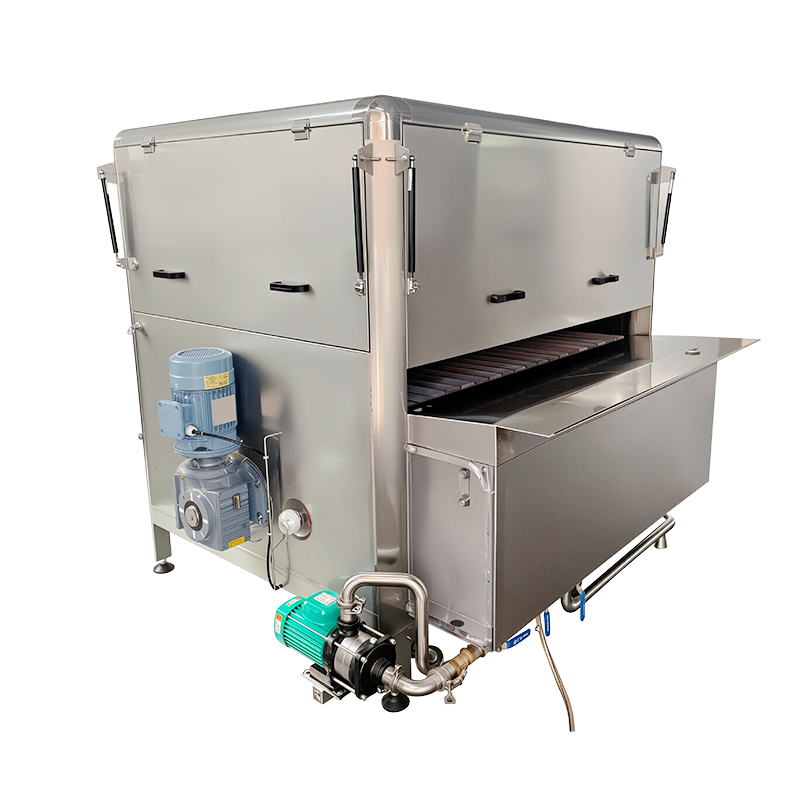
The Séria SJP na polievanie čokolády je postavená na tejto sekvencii a kombinuje zásobník na temperovanú čokoládu, hlavu na poťahovanie clonou a chladiaci tunel do jednej prepojenej linky. Pretože zásobník recirkuluje čokoládu nepretržite, linka sa vyhýba problémom s usadzovaním a olupovaním, ku ktorým dochádza, keď rozpustená čokoláda dlho nehybne stojí.
Spoľahlivý preprava čokolády medzi taviacou nádržou, temperovacou jednotkou a poťahovacou hlavou je rovnako dôležitá ako samotná povliekacia hlava. Ak prenosové čerpadlo alebo potrubie umožňuje čokoláde nerovnomerne ochladzovať, viskozita na závese sa bude meniť a hmotnosť povlaku sa bude pohybovať v priebehu výroby, aj keď sa nastavenia enrobera nikdy nezmenia. To je jeden z dôvodov, prečo sú linky na enrobovanie zvyčajne špecifikované ako prepojený systém a nie ako samostatné zakúpené komponenty.

Ako sa spájajú fázy nanášania, zdobenia a leštenia
Pochopenie fyzického toku produktu cez dokončovaciu linku uľahčuje diagnostiku, kde vzniká problém s kvalitou. Nižšie uvedený diagram zobrazuje typickú postupnosť od surového stredného kusu po leštený, zabalený produkt.
Pridanie identity prostredníctvom dekorácie
Akonáhle má výrobok nastavenú čokoládovú škrupinu, vizuálnu identitu mu na maloobchodnej polici dodáva dekorácia. Môže to zahŕňať kontrastnú čiaru mrholenia, bodkové vzory, inklúzie nasekaných orechov alebo strúhanky alebo vytlačený vzor s použitím farebného kakaového masla. Dekorácia musí byť aplikovaná, kým je základná škrupina stále vnímavá, pretože čokoláda, ktorá úplne vykryštalizovala, správne nespojí druhú vrstvu.
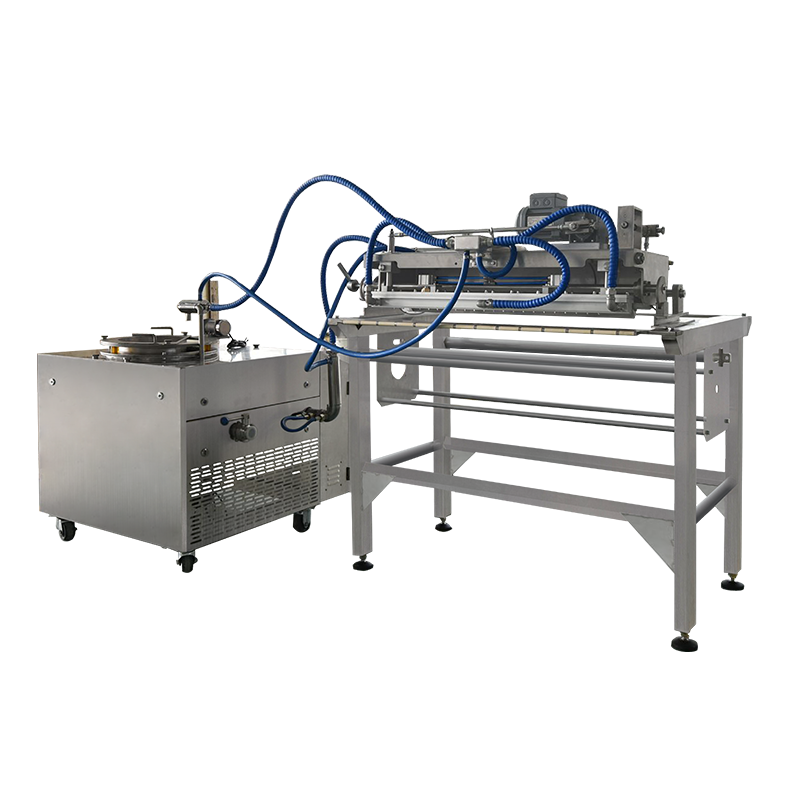
A Stroj na zdobenie QLH je umiestnený priamo za chladiacim tunelom poťahovacej linky tak, že základná škrupina má práve dostatočnú povrchovú priľnavosť na to, aby dekoračná vrstva priľnula bez rozmazania. Rozstup dýz, synchronizácia rýchlosti linky s hlavným dopravníkom a viskozita materiálu ovplyvňujú čistotu výsledného vzoru.
Okrem vzorov mrholenia a bodiek mnohé linky používajú aj a pásový lakovací stroj konfiguráciu na nanesenie druhej úplnej vrstvy, ako je farebný zložený povlak na základnú čokoládovú škrupinu, predtým, než zdobiaca hlava pridá jemnejšie detaily. Tento vrstvený prístup je bežný pre sezónne alebo propagačné produkty, ktoré si vyžadujú osobitnú vizuálnu identitu bez zmeny základného receptu.

Leštenie: Krok, ktorý určuje odvolanie po regáloch
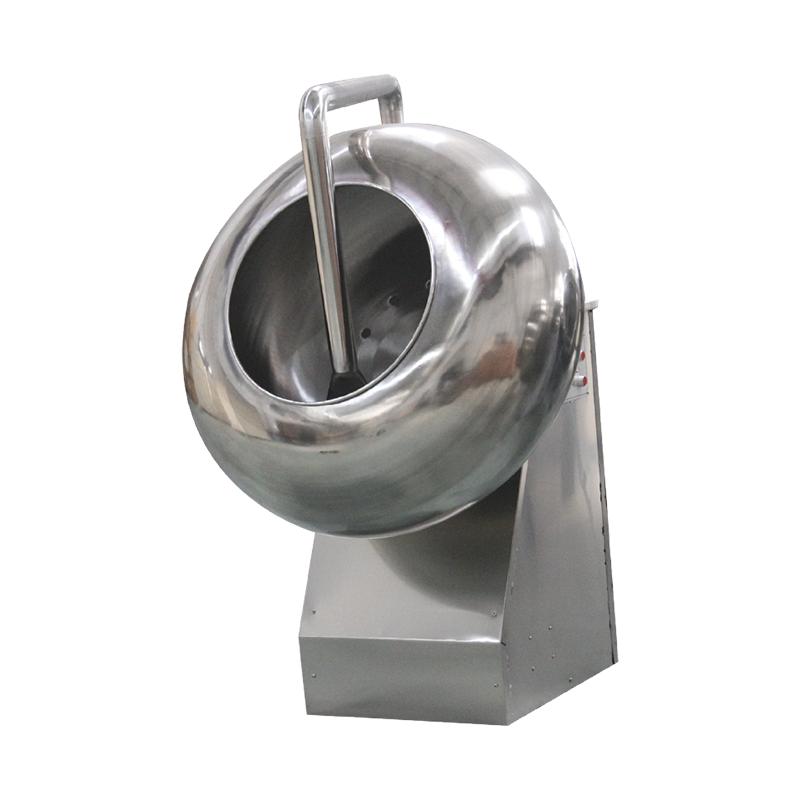
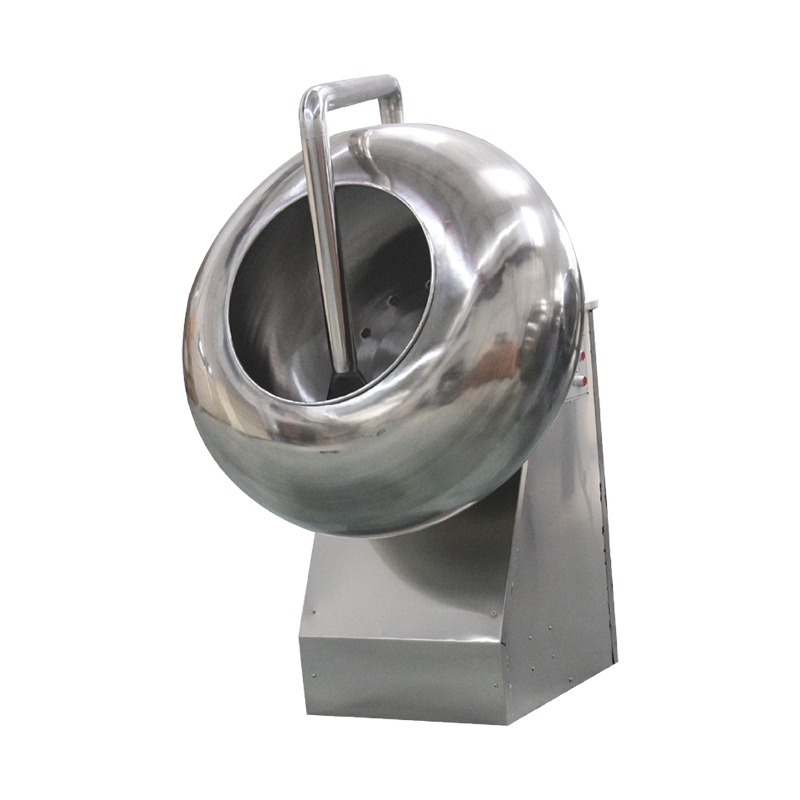
Lesk je jednou z prvých vecí, ktoré si kupujúci všimne, a je to tiež jeden z najľahších atribútov kvality, ktorý možno stratiť počas skladovania a prepravy. Leštenie to rieši vytvorením tenkého, stabilného filmu na potiahnutom produkte, najčastejšie pomocou rotačného bubna, ktorý je v princípe podobný ryžovací stroj cukríky prevádzka, kde sa produkt jemne prevracia, pričom sa v kontrolovaných dávkach aplikuje malé množstvo leštidla.
A Leštiaci stroj série PGJ zvyčajne funguje ako posledný mechanický krok pred balením. Rýchlosť otáčania bubna, čas zotrvania a interval dávkovania je potrebné prispôsobiť konkrétnej veľkosti a tvaru produktu, pretože príliš veľké alebo nepravidelné kusy sa nerovnomerne leštia, ak je rýchlosť bubna nastavená na menšiu a rovnomernejšiu položku.
| Leštenie Variable | Účinok, ak je príliš nízky | Účinok, ak je príliš vysoký |
|---|---|---|
| Rýchlosť otáčania bubna | Nerovnomerné rozloženie lesku | Povrchový oder, ošúchané hrany |
| Čas zotrvania | Neúplná tvorba filmu | Nadmerné nahromadenie, lepkavý povrch |
| Leštenie agent dosage | Matný, nerovný povrch | Lepkavé kúsky sa zhlukujú |
Táto fáza funguje aj ako všeobecná zariadenia na poťahovanie cukroviniek na sypané cukrovinky okrem čokolády, vrátane orechov sypaných v cukre a výrobkov v štýle dražé, pretože mechanizmus bubna a princíp dávkovania sú do značnej miery rovnaké bez ohľadu na poťahový materiál.
Porovnanie úloh zariadení na prvý pohľad
Nižšie uvedená tabuľka sumarizuje, ako každý typ stroja zapadá do dokončovacieho pracovného postupu, čo je užitočné pri plánovaní rozloženia linky alebo odstraňovaní špecifickej chyby.
| Vybavenie | Pozícia v rade | Hlavný výstup |
|---|---|---|
| Čokoláda Enrobing Line | Po vytvarovaní stredového dielu pred chladiacim tunelom | Rovnomerné pokrytie základne |
| Zdobenie Machine | Po chladiacom tuneli, pred konečným nastavením | Vzor, mrholenie alebo druhá farebná vrstva |
| Leštenie Machine | Posledná fáza pred balením | Stabilný lesk a ochrana povrchu |
Pri ukladaní novej dokončovacej linky ponechajte nastaviteľnú vzdialenosť medzi výstupom chladiaceho tunela a zdobiacou hlavou. Produkt, ktorý vychádza z tunela príliš teplý, sa pod zdobiacou dýzou rozmaže, zatiaľ čo produkt, ktorý príliš vychladol, neprijme druhú vrstvu čisto.
Bežné povrchové chyby a ich pravdepodobný zdroj
Väčšina viditeľných defektov povlaku sa dá vysledovať späť k jednej z malého počtu procesných premenných. Skúmanie vzoru defektu, a nie samotného defektu, zvyčajne poukazuje na zodpovedné štádium.
- Sivé pruhy alebo kvety : zvyčajne súvisí so zlou reguláciou temperovania predtým, ako čokoláda dosiahne poťahovací záves, alebo s kolísaním teploty počas skladovania po balení
- Tenké alebo holé škvrny na škrupine : často spôsobené príliš nízkym objemom závesu vzhľadom na rýchlosť pásu alebo príliš studenými stredovými dielmi pri vstupe do závesu
- Zvlnené alebo prerušované línie zdobenia : typicky problém so synchronizáciou medzi zdobiacou hlavou a rýchlosťou hlavného dopravníka
- Matný alebo nerovný lesk po leštení : často je to spôsobené nekonzistentným dávkovaním leštiaceho prostriedku alebo rýchlosťou bubna, ktorá nezodpovedá veľkosti produktu
- Produkt sa po vyleštení zlepuje : vo všeobecnosti výsledok nadmerného leštiaceho prostriedku v kombinácii s nedostatočnou dobou zotrvania alebo schnutia
Pretože tieto stupne sú spojené, chyba, ktorá sa objaví v kroku leštenia, nemá vždy pôvod tam. Napríklad škrupina, ktorá bola vo fáze poťahovania mierne podvrstvená, môže zanechať nerovnomernú povrchovú štruktúru, ktorú žiadne úpravy leštenia úplne nenapravia.
Praktické návyky údržby pre konzistentný výstup
Dokončovacie zariadenie beží s pohyblivými pásmi, rotujúcimi bubnami a nepretržite cirkulujúcou tekutou čokoládou, z ktorých všetky vyžadujú rutinnú pozornosť, aby sa zachovala konzistentná kvalita počas dlhých výrobných sérií.
- Na konci každej zmeny vyčistite nanášací záves a spodný valec, aby ste predišli hromadeniu zvyškov, ktoré časom menia hmotnosť náteru
- Týždenne kontrolujte napnutie remeňa v sekcii galvanizácie a chladenia, pretože previsnutý remeň mení čas zotrvania pod závesom
- Denne kontrolujte zdobiace trysky na čiastočné upchatie, ktoré sú častou a často prehliadanou príčinou nekonzistentných vzorov mrholenia
- Nakalibrujte dávkovacie čerpadlo leštidla podľa pevného plánu a nečakajte, kým sa objaví viditeľný problém s leskom
- Teplotné údaje temperovacej jednotky log, takže postupný posun je možné zachytiť skôr, ako ovplyvní celú výrobnú dávku
Často kladené otázky
Q1: Aký je rozdiel medzi enrobing a panning ako metódami poťahovania?
Enrobing nanáša povlak prechodom produktu pod padajúcu clonu tekutej čokolády, ktorá vyhovuje kúskom, ktoré potrebujú plnú, rovnomernú škrupinu. Ryžovanie nanáša povlak v tenkých vrstvách, zatiaľ čo produkt sa prevracia v rotačnom bubne, čo vyhovuje menším kusom alebo aplikáciám, kde sa uprednostňuje tenšia, staviteľná vrstva.
Q2: Ako je zdobenie načasované vzhľadom na chladiaci tunel?
Dekorácia sa zvyčajne aplikuje krátko po tom, ako základná škrupina opustí chladiaci tunel, zatiaľ čo povrch má stále miernu lepivosť. To umožňuje, aby sa dekoračná vrstva spojila bez toho, aby základná škrupina stratila svoj tvar alebo sa dekorácia pri kontakte rozmazala.
Otázka 3: Prečo leštenie niekedy znižuje lesk namiesto toho, aby ho zlepšilo?
Zvyčajne sa to stane, keď je dávka leštiaceho prostriedku príliš vysoká pre dostupný čas zotrvania a zanecháva skôr nerovnomerný alebo lepkavý film ako hladký. Mierne zníženie dávky alebo predĺženie doby zotrvania zvyčajne problém vyrieši.
Q4: Dokáže jedna linka zvládnuť viacero tvarov produktov bez väčšej zmeny?
Mnohé dokončovacie linky dokážu zvládnuť primeraný rozsah tvarov iba s nastavením rýchlosti pásu a objemu závesu. Významné zmeny veľkosti alebo hmotnosti kusu si však zvyčajne vyžadujú nastavenie rýchlosti bubna na leštiacom stupni a výšky trysky aj na dekoračnom stupni.
Otázka 5: Čo spôsobuje posun hmotnosti náteru počas dlhej výroby?
Najčastejšou príčinou je postupný posun teploty v recirkulačnom zásobníku čokolády, pretože viskozita sa mení s teplotou aj v úzkom rozsahu. Pravidelné kontroly teploty na závese, nielen v taviacej nádrži, pomáhajú zachytiť to skôr, ako to ovplyvní výnos.