

Ako dlho trvá proces leštenia na dosiahnutie vysokého lesku na čokoládovom dražé?
Pochopenie časovej osi leštenia čokoládovej dražé
Cesta od matného čokoládového povrchu k zrkadlovému vysokému lesku na čokoládovom dražé je umením aj vedou. Výrobní manažéri a špecialisti na kontrolu kvality sa často pýtajú: Ako dlho trvá proces leštenia, kým sa dosiahne vytúžený vysoký lesk na čokoládovom dražé? Odpoveď nie je jednoduchá, pretože časovú os ovplyvňuje viacero premenných, ale pochopenie týchto faktorov je nevyhnutné pre optimalizáciu efektivity výroby a udržanie konzistentnej kvality produktu.
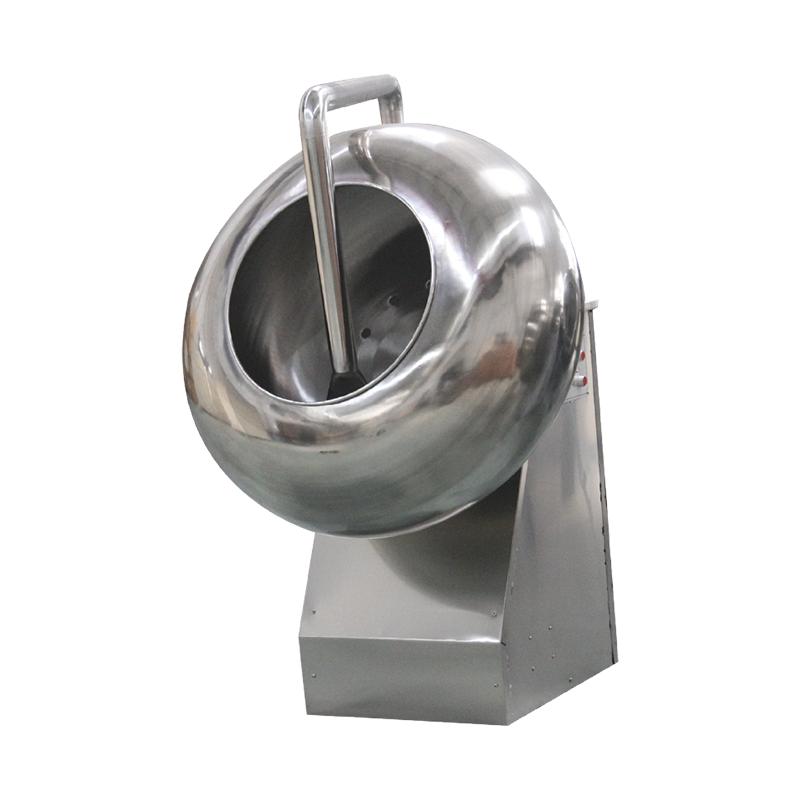
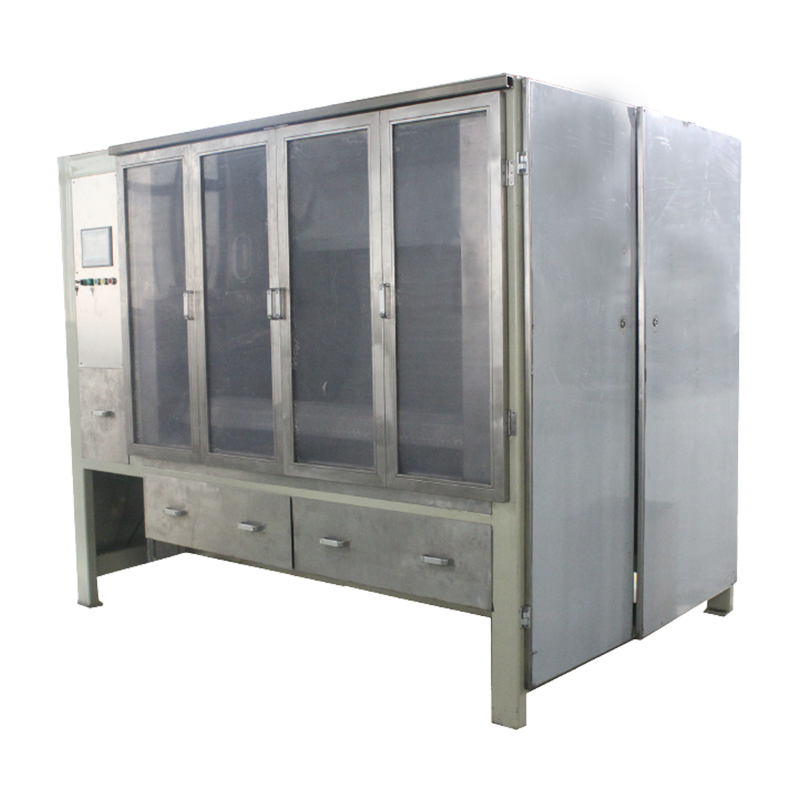
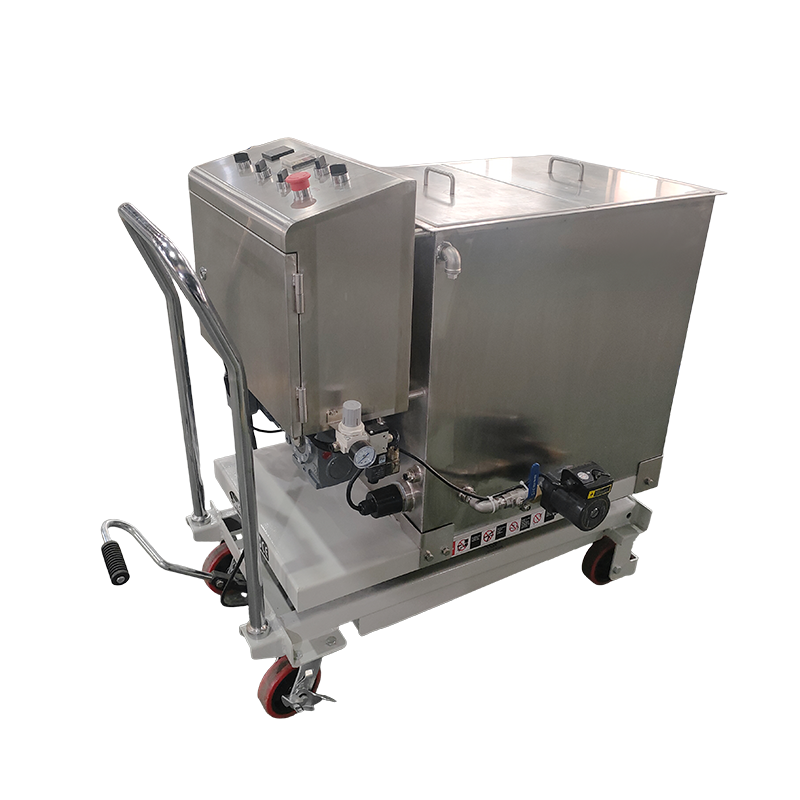
V profesionálnych prostrediach výroby cukroviniek sa proces leštenia pre čokoládové dražé zvyčajne pohybuje od 45 minút až 3 hodiny na dávku, v závislosti od špecifikácií zariadenia, vlastností produktu a požadovanej kvality povrchovej úpravy. Táto časová os zahŕňa celý cyklus leštenia vrátane prípravy, fáz aktívneho leštenia a fáz overovania kvality. Pre operácie využívajúce pokročilé Stroj na leštenie čokolády a cukroviniek systémov, možno proces výrazne zefektívniť pri zachovaní výnimočných štandardov povrchovej úpravy.
Rozdiely v trvaní pramenia zo základných rozdielov v geometrii produktu, hrúbke povlaku, okolitých podmienkach prostredia a špecifickej použitej metodológii leštenia. Okrúhle a sférické dražé sa vo všeobecnosti leštia rýchlejšie ako nepravidelné tvary vďaka rovnomernejšiemu kontaktu povrchu s leštiacimi prostriedkami. Podobne produkty s tenšími čokoládovými povlakmi vyžadujú kratší čas leštenia v porovnaní so silne potiahnutými stredmi, pretože pomer povrchovej plochy k objemu ovplyvňuje, ako rýchlo dokáže leštiace médium vytvoriť požadovaný lesk.
Faktory, ktoré ovplyvňujú trvanie leštenia
Špecifikácie zariadenia a výkonové parametre
Technické špecifikácie vášho leštiaceho zariadenia priamo korelujú s časom spracovania. Modernéé leštiace stroje majú priemer bubna v rozsahu od 600 mm do 1500 mm, pričom rýchlosť otáčania je zvyčajne nastavená medzi 28 a 32 otáčok za minútu pre optimálne leštenie. Stroje vybavené pohonmi s premenlivou frekvenciou umožňujú operátorom dynamicky upravovať rýchlosť otáčania počas celého cyklu leštenia, čo môže skrátiť celkový čas spracovania o 15 – 20 % v porovnaní s jednotkami s pevnou rýchlosťou.
Ďalším kritickým časovým faktorom je vykurovací výkon. Systémy s vyšším vykurovacím výkonom (2 – 3 kW) dokážu efektívnejšie udržiavať konzistentné teploty bubna medzi 20 – 25 °C, čím zabraňujú teplotným výkyvom, ktoré často predlžujú leštiace cykly. Pokročilé modely obsahujú duálne vykurovacie telesá s nezávislými ovládacími prvkami, ktoré umožňujú rýchle nastavenie teploty, ktoré sa prispôsobí rôznym čokoládovým receptúram bez prerušenia výrobného toku.
Charakteristika produktu a geometria
Fyzikálne vlastnosti dražovaného lešteného výrazne ovplyvňujú dĺžku spracovania. Medzi štandardné kategórie produktov a ich typické časové rámce leštenia patria:
- Okrúhle sférické dražé (priemer 8-12 mm): 45-75 minút na dosiahnutie vysokého lesku
- Ploché alebo šošovkovité výrobky: 60-90 minút kvôli plochým povrchom
- Valcovité alebo stĺpovité tvary: 90-120 minút vyžadujúce špeciálne leštiace protokoly
- Nepravidelné alebo mnohostranné tvary: 120-180 minút na úplné pokrytie povrchu
- Valcové čokolády zabalené v hliníkovej fólii: 30-45 minút na kompresiu fólie a vylepšenie lesku
Výpočty pomeru plochy k hmotnosti odhaľujú, že menšie dražé (menej ako 10 mm) leštia efektívnejšie ako väčšie jednotky, pretože leštiace činidlo sa distribuuje rovnomernejšie po celej ploche povrchu. Avšak veľmi malé produkty (menej ako 5 mm) môžu vyžadovať znížené rýchlosti bubna, aby sa zabránilo agregácii, čo môže predĺžiť čas spracovania o 10-15%.
Podmienky prostredia a atmosféry
Okolitá teplota a úroveň vlhkosti vytvárajú merateľné rozdiely v trvaní leštenia. Optimálne podmienky prostredia na leštenie čokolády zahŕňajú:
- Teplota okolia: 18-22°C (64-72°F)
- Relatívna vlhkosť: 50-55%
- Cirkulácia vzduchu: Riadená, aby sa zabránilo kontaminácii prachom
Keď okolitá vlhkosť presiahne 60 %, časy leštenia sa môžu predĺžiť o 20 – 30 %, pretože vlhkosť narúša proces kryštalizácie, ktorý vytvára lesklý povrch. Naopak, extrémne suché podmienky (pod 40% vlhkosťou) môžu spôsobiť rýchle schnutie, ktoré bráni správnej distribúcii leštiaceho prostriedku, čo si vyžaduje pomalšie spracovanie a predĺžené cykly.
Veda za tvorbou povrchovej úpravy s vysokým leskom
Dynamika kryštalizácie a zjemnenie povrchu
Dosiahnutie vysokého lesku na čokoládovom dražé zahŕňa manipuláciu s kryštalizáciou kakaového masla na mikroskopickej úrovni. Proces leštenia vytvára mechanické trenie, ktoré generuje kontrolované teplo (približne 28-32°C na povrchu produktu), ktoré na chvíľu zmäkne čokoládový povlak. Ako sa bubon ďalej otáča a cirkuluje chladný vzduch, povrch rekryštalizuje do stabilného polymorfu Formy V, ktorý vytvára charakteristický lesklý vzhľad.
Tento tepelný cyklus sa vyskytuje opakovane počas celého cyklu leštenia, pričom každá iterácia zjemňuje štruktúru povrchu. To naznačuje výskum optimálny vývoj lesku vyžaduje 15-25 kompletných tepelných cyklov , čo vysvetľuje, prečo nie je možné tento proces urýchliť. Pokus o urýchlenie cyklu nadmerným zahrievaním alebo agresívnym mechanickým pôsobením má za následok povrchové defekty, mastný výkvet alebo nerovnomerné rozloženie lesku, čo si vyžaduje opätovné spracovanie.
Protokoly aplikácie leštiacich prostriedkov
Aplikácia leštiacich prostriedkov sa riadi presnými časovými protokolmi, ktoré sa líšia podľa typu produktu a požadovanej intenzity povrchovej úpravy. Bežné leštiace prostriedky a ich časové harmonogramy zahŕňajú:
| Leštiaci prostriedok | Fáza aplikácie | Trvanie | Výsledok |
| Roztok arabskej gumy (2-3%) | Záverečná úprava | 15-20 minút | Ochranné tesnenie s vysokým leskom |
| Zmes včelieho vosku a karnauby | Medzileštenie | 25-35 minút | Hlboký lesk s odolnosťou |
| Glazúra na báze šelaku | Finálny tmel | 10-15 minút | Maximálny lesk a ochrana |
| Prírodné leštenie (bez prísad) | Predĺžený proces | 120-180 minút | Jemný lesk, minimálne spracovanie |
Načasovanie aplikácie činidla je kritické. Predčasná aplikácia tesniacich prostriedkov môže zachytiť nedokonalosti povrchu, zatiaľ čo oneskorená aplikácia môže viesť k nedostatočnej priľnavosti. Skúsení operátori zvyčajne aplikujú leštiace prostriedky v troch fázach: počiatočná príprava povrchu (20 % celkového času), primárne leštenie (50 % celkového času) a konečný lesk (30 % celkového času).
Optimalizácia času leštenia prostredníctvom riadenia procesu
Stratégie riadenia teploty
Efektívna regulácia teploty predstavuje najvýznamnejší faktor pri skrátení doby leštenia bez zníženia kvality. Pokročilé leštiace systémy využívajú viaczónovú reguláciu teploty, ktorá umožňuje rôznym sekciám bubna udržiavať odlišné tepelné profily. Táto schopnosť umožňuje súčasné spracovanie produktov v rôznych fázach cyklu leštenia, čím sa skráti celkový čas šarže až o 25 %.
Optimálny priebeh teploty počas štandardného 90-minútového cyklu leštenia sa riadi týmto vzorom:
- Počiatočná fáza (0-15 minút): Teplota okolia (20-22°C) umožňujúca prispôsobenie povrchu
- Fáza zahrievania (15-30 minút): Postupné zvyšovanie na 24-26°C pre aktiváciu zmäkčenia povrchu
- Aktívna fáza leštenia (30-60 minút): Údržba pri 28-30°C s periodickými intervalmi chladenia
- Fáza vývoja lesku (60-75 minút): Riadené chladenie na 22-24°C na stabilizáciu kryštalizácie
- Fáza konečného nastavenia (75-90 minút): Vráťte sa na teplotu okolia, aby sa produkt stabilizoval
Nastavenie rýchlosti a sklonu bubna
Uhly sklonu bubna medzi 15° a 45° výrazne ovplyvňujú pohyb produktu a účinnosť leštenia. Strmšie uhly (35-45°) vytvárajú kaskádovitejší účinok, ktorý zvyšuje vystavenie povrchu leštiacim prostriedkom, čo môže pri okrúhlych výrobkoch skrátiť čas spracovania o 10-15 %. Plochejšie uhly (15-25°) sa však osvedčujú pri nepravidelných tvaroch, ktoré vyžadujú jemnejšie zaobchádzanie, aby sa zabránilo poškodeniu povrchu.
Protokoly s premenlivou rýchlosťou ďalej optimalizujú čas spracovania. Spustenie s nižšími rýchlosťami (20-25 ot./min.) počas počiatočných fáz nanášania zabraňuje poškodeniu produktu, zatiaľ čo zvýšenie na optimálne rýchlosti leštenia (30-32 ot./min.) počas hlavnej fázy maximalizuje účinnosť zjemňovania povrchu. Niektoré pokročilé systémy obsahujú funkcie spätného otáčania, ktoré eliminujú mŕtve zóny a zaisťujú rovnomerné leštenie, čím sa skracuje celkový čas cyklu zabezpečením konzistentného vystavenia všetkých povrchov produktu.
Plánovanie výroby a plánovanie dávok
Výpočet dennej výrobnej kapacity
Pochopenie presných požiadaviek na čas leštenia umožňuje presné plánovanie výroby a výpočty kapacity. Bežný leštiaci stroj série PGJ s priemerom bubna 1 000 mm a kapacitou dávky 50 – 70 kg môže zvyčajne dokončiť 4-6 dávok za 8-hodinovú zmenu pri spracovaní štandardného okrúhleho dražé so 60-minútovými leštiacimi cyklami.
Výrobní manažéri by mali pri plánovaní zohľadniť tieto časové zložky:
- Plnenie a príprava: 5-8 minút na dávku
- Aktívny proces leštenia: 45-120 minút (v závislosti od produktu)
- Kontrola a overenie kvality: 3-5 minút
- Vyloženie a presun: 5-7 minút
- Čistenie zariadenia medzi dávkami: 8-12 minút (pri zmene produktov alebo farieb)
Tieto výpočty naznačujú, že celkový čas cyklu na dávku sa pohybuje od 66 do 152 minút, čo zdôrazňuje dôležitosť zoskupovania produktov a optimalizácie sekvencie. Postupné používanie podobných produktov eliminuje čas čistenia medzi dávkami, čím sa efektívne zvyšuje denná kapacita o 15 – 20 %.
Viacstupňová integrácia výrobnej linky
Moderné cukrárske prevádzky integrujú leštiace stroje do kontinuálnych výrobných liniek, kde je synchronizácia časovania kritická. Typická integrovaná linka zahŕňa lakovacie stanice, chladiace tunely a leštiace jednotky usporiadané v poradí. Leštiacia stanica musí udržiavať krok s predradenou kapacitou náteru, ktorá sa zvyčajne pohybuje od 100 do 500 kg za hodinu v závislosti od konfigurácie linky.
Aby sa predišlo úzkym miestam, mnohé zariadenia využívajú viaceré leštiace stroje pracujúce paralelne, pričom každá jednotka spracováva špecifické typy produktov alebo požiadavky na konečnú úpravu. Tento prístup paralelného spracovania umožňuje celej linke udržiavať nepretržitý tok, zatiaľ čo jednotlivé šarže dostávajú presný čas leštenia potrebný na štandardy kvality. Napríklad výrobná linka s výkonom 300 kg/hod môže využívať tri leštiace stroje, z ktorých každý spracováva 100 kg dávky v striedavých 90-minútových cykloch, čím sa zabezpečí nepretržitý výkon pri zachovaní optimálneho trvania leštenia.
Hodnotenie kvality a validácia dokončenia
Normy objektívneho merania lesku
Určenie, kedy je proces leštenia dokončený, vyžaduje skôr objektívne meranie než subjektívne vizuálne hodnotenie. Priemyselné štandardné meranie lesku využíva 60-stupňové geometrické leskomery, ktoré kvantifikujú odrazivosť povrchu. Vysoko lesklé čokoládové povrchové úpravy sa zvyčajne spájajú 85-95 jednotiek lesku (GU) pri 60 stupňoch, zatiaľ čo prémiové zrkadlové povrchy môžu presiahnuť 95 GU.
Systémy monitorovania lesku v reálnom čase integrované do moderných leštiacich zariadení dokážu automaticky zistiť, kedy produkty dosiahnu cieľové špecifikácie, čím zabránia nedostatočnému spracovaniu (nedostatočný lesk) aj nadmernému spracovaniu (potenciálne poškodenie povrchu alebo tukový výkvet). Tieto systémy znižujú kolísanie kvality a eliminujú neistotu, ktorá často vedie operátorov k zbytočnému predlžovaniu cyklov leštenia.
Vizuálne a hmatové indikátory kvality
Zatiaľ čo inštrumentálne meranie poskytuje presnosť, skúsený personál kontroly kvality rozpoznáva špecifické vizuálne podnety, ktoré naznačujú optimálne dokončenie leštenia:
- Rovnomerný povrchový odraz bez pruhov alebo škvrnitosti
- Absencia viditeľných zvyškov leštiaceho prostriedku alebo priťahovania prachu
- Konzistentná farebná hĺbka na všetkých povrchoch produktu
- Hladký hmatový povrch bez lepivosti alebo drsnosti
- Stabilná teplota produktu indikuje ukončenú kryštalizáciu
Výrobky spĺňajúce tieto kritériá po vypočítanom trvaní leštenia môžu byť s istotou vybité, zatiaľ čo tie, ktoré vykazujú nedostatky, môžu vyžadovať rozšírené spracovanie alebo identifikáciu odchýlok parametrov procesu.
Riešenie problémov s predĺženými časmi leštenia
Bežné príčiny oneskorenia procesov
Keď cykly leštenia trvalo prekračujú očakávané časové rámce, systematické skúmanie týchto faktorov zvyčajne odhalí hlavnú príčinu:
Problémy s kvalitou náteru: Čokoládové povlaky s nesprávnym temperovaním alebo obsahom tuku môžu odolávať lešteniu, čo si vyžaduje o 30 – 50 % dodatočný čas spracovania. Overenie teploty pred náterom predchádza tomuto problému.
Poruchy kontroly prostredia: Nedostatočná klimatizácia v oblasti leštenia predlžuje čas spracovania, pretože zariadenie sa snaží udržať optimálne tepelné podmienky. Inštalácia vyhradených systémov HVAC pre leštiace zóny zvyčajne skracuje časy cyklu o 15 – 25 %.
Stav údržby zariadenia: Opotrebované povrchy bubna, neefektívne vykurovacie telesá alebo upchaté systémy cirkulácie vzduchu znižujú účinnosť leštenia. Plány pravidelnej údržby by mali zahŕňať povrchovú úpravu bubna každých 12-18 mesiacov a štvrťročnú kontrolu vykurovacieho telesa.
Preťaženie produktu: Prekročenie odporúčanej kapacity dávok (zvyčajne 45-90 kg pre 1000 mm bubny) vytvára nerovnomerné leštenie a predlžuje čas spracovania a zároveň znižuje kvalitu. Dodržiavanie špecifikovaných zaťažení zaisťuje optimálny výkon.
Techniky zrýchlenia procesov
Keď si výrobné požiadavky vyžadujú skrátenie doby leštenia, tieto overené techniky môžu urýchliť spracovanie bez neprijateľného kompromisu v kvalite:
Načítanie vopred upraveného produktu: Uvedenie produktov na okolitú teplotu pred leštením eliminuje počiatočné fázy tepelnej úpravy, čím sa ušetrí 10-15 minút na dávku.
Optimalizované koncentrácie leštiaceho prostriedku: Použitie mierne vyšších koncentrácií arabskej gumy alebo špecializovaných prípravkov na rýchle leštenie môže skrátiť čas konečného lesku o 20 – 30 %, hoci treba zvážiť náklady.
Zlepšená cirkulácia vzduchu: Vylepšenie dúchacích systémov, ktoré poskytujú o 25 – 30 % zvýšený prietok vzduchu, urýchľuje sušenie a kryštalizáciu povrchu, čo je obzvlášť výhodné v prostrediach s vysokou vlhkosťou.
Automatické riadenie parametrov: Riadiace systémy založené na PLC, ktoré automaticky upravujú teplotu a rýchlosť na základe spätnej väzby produktu v reálnom čase, zabraňujú konzervatívnemu nadmernému spracovaniu, ktoré sa často vyskytuje pri manuálnej prevádzke.
Výber zariadenia pre časovo efektívne operácie
Zosúladenie špecifikácií stroja s výrobnými požiadavkami
Výber vhodného leštiaceho zariadenia zahŕňa vyváženie časových možností spracovania s požiadavkami na objem výroby. Medzi kľúčové kritériá výberu patria:
| Priemer bubna | Kapacita dávky | Typický čas cyklu | Denný výkon (8 hodín) |
| 600 mm | 15 kg | 45-60 min | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 min | 600-900 kg |
Zariadenia s rôznorodým portfóliom produktov ťažia zo zachovania viacerých veľkostí strojov, čo umožňuje optimalizáciu veľkosti šarže pre každý typ produktu, namiesto toho, aby sa všetky produkty tlačili cez nadrozmerné zariadenia, ktoré predlžuje čas spracovania.
Pokročilé funkcie, ktoré skracujú čas spracovania
Modern Stroj na leštenie čokolády a cukroviniek systémy obsahujú funkcie špeciálne navrhnuté tak, aby minimalizovali trvanie leštenia a zároveň zlepšili kvalitu povrchovej úpravy:
Ovládanie pohonu s premenlivou frekvenciou (VFD): Umožňuje presné nastavenie rýchlosti počas celého cyklu leštenia, optimalizáciu mechanického pôsobenia pre každú fázu a zníženie celkového času o 15-20% v porovnaní so systémami s pevnou rýchlosťou.
Automatizovaná dodávka leštiaceho prostriedku: Programovateľné striekacie systémy nanášajú leštiace prostriedky v optimálnych intervaloch a koncentráciách, čím sa eliminujú oneskorenia pri manuálnom nanášaní a nezrovnalosti, ktoré predlžujú čas spracovania.
Integrované teplotné profilovanie: Viaczónový ohrev s nezávislým ovládaním umožňuje súčasné spracovanie produktov v rôznych stupňoch leštenia, čím efektívne vytvára kontinuálny tok v rámci dávkového systému.
Systémy rýchlej výmeny bubnov: Možnosť odstránenia a výmeny bubna bez použitia náradia znižuje čas čistenia a výmeny medzi dávkami z 30 – 45 minút na menej ako 10 minút, čím sa výrazne zvyšuje efektívna denná kapacita.
Odvetvové benchmarky a výkonnostné štandardy
Porovnávacia analýza účinnosti spracovania
Priemyselné údaje odhaľujú významné rozdiely v účinnosti leštenia v rôznych prevádzkových prístupoch. Zariadenia, ktoré sú najlepšie vo svojej triede, dosahujú priemernú dobu cyklu leštenia 45-55 minút pre štandardné okrúhle dražé , zatiaľ čo priemerní umelci zvyčajne vyžadujú 75-90 minút na výstup ekvivalentnej kvality. Tento rozdiel v účinnosti 30 – 40 % pramení predovšetkým z možností zariadenia, sofistikovanosti riadenia procesov a úrovne zaškolenia operátorov.
Kľúčové ukazovatele výkonnosti pre operácie leštenia by mali zahŕňať:
- Doba cyklu na kilogram hotového výrobku
- Miera kvality pri prvom prechode (percento spĺňajúce štandardy lesku bez opätovného spracovania)
- Spotreba energie na dávku
- Percento využitia zariadenia (skutočný čas výroby vs. dostupný čas)
- Účinnosť leštiaceho prostriedku (gramy prostriedku na kilogram produktu)
Najvýkonnejšie operácie si udržujú mieru kvality prvého prechodu nad 95 %, zatiaľ čo zariadenia, ktoré zápasia s kontrolou procesu, môžu dosiahnuť mieru prepracovania 15 – 25 %, čím sa proporcionálne zvyšuje celkový čas leštenia a spotreba zdrojov.
Budúce trendy v skrátení doby leštenia
Nové technológie sľubujú ďalšie skrátenie časov leštiacich cyklov pri zachovaní alebo zlepšení kvality povrchovej úpravy. Ultrazvukové leštiace systémy, ktoré sú v súčasnosti v pokročilých vývojových štádiách, vykazujú potenciál skrátiť čas spracovania o 40-50% prostredníctvom zlepšenej aktivácie povrchu. Podobne pokročilé náterové formulácie so zlepšenou kinetikou kryštalizácie môžu umožniť rýchlejší vývoj lesku bez zásahu mechanického leštenia.
Automatizácia a integrácia umelej inteligencie predstavujú najbezprostrednejšie príležitosti na optimalizáciu času. Algoritmy strojového učenia, ktoré analyzujú vzhľad produktu v reálnom čase a automaticky upravujú parametre procesu, môžu eliminovať konzervatívne bezpečnostné rezervy, ktoré operátori zvyčajne používajú, čím sa skrátia časy cyklov o 10 – 15 % a zároveň sa zlepší konzistencia.
Praktické pokyny na implementáciu
Stanovenie štandardných operačných postupov
Dokumentácia presných časových parametrov pre každý typ produktu zabezpečuje konzistentné výsledky a umožňuje neustále zlepšovanie. Štandardné prevádzkové postupy by mali špecifikovať:
Časové normy špecifické pre produkt: Minimálne, cieľové a maximálne trvanie leštenia na základe historických údajov o výkonnosti a štúdií overenia kvality. Tieto normy by sa mali štvrťročne revidovať a aktualizovať na základe zlepšenia procesov alebo zmien formulácií.
Protokoly rozhodovania: Jasné kritériá na určenie, kedy predĺžiť spracovanie, kedy vypustiť produkty a kedy začať vyšetrovanie odstraňovania problémov. Tieto protokoly zabraňujú svojvoľnému predlžovaniu času, ku ktorému často dochádza, keď operátorom chýbajú jasné pokyny.
Požiadavky na dokumentáciu: Zaznamenávanie skutočných časov cyklov, podmienok prostredia a merania kvality