

Ako pokročilé nanášacie a formovacie linky upravujú výrobu cukroviniek
Priemyselné systémy na tvarovanie cukroviniek
Veľkoobjemová výroba cukroviniek si vyžaduje absolútnu presnosť, tepelnú kontrolu a mechanickú spoľahlivosť. V centre moderného priemyselného spracovania čokolády sú automatizované systémy navrhnuté tak, aby premieňali tekutú čokoládovú hmotu na štruktúrované, temperované a dokonale porciované finálne produkty. Či už spracovávate pevné bloky, zložité plnené pralinky, minikvapky alebo šošovicu s cukrom, výrobné zariadenia musia nasadiť špecializované tvarovacie konfigurácie, aby sa dosiahla konzistencia v miliónoch jednotiek denne.
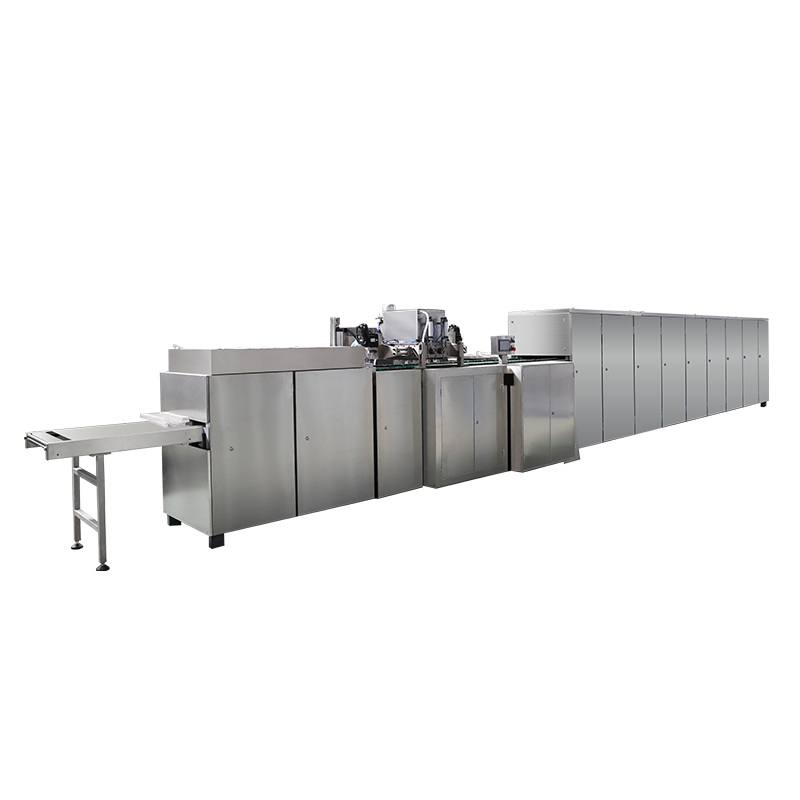
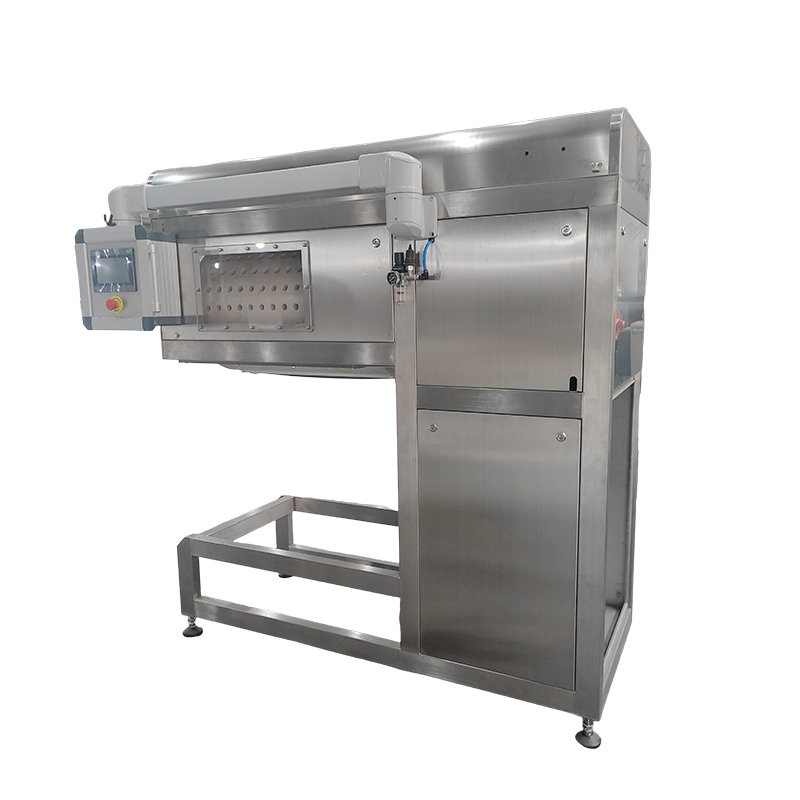
Prechod z ručnej alebo poloautomatickej dávkovej výroby na plne kontinuálne operácie zahŕňa hlboké pochopenie dynamiky tekutín, termodynamického chladenia a mechanickej synchronizácie. Tekutá čokoláda sa chová ako nenewtonovská tekutina, vykazuje tixotropné vlastnosti, ktoré si vyžadujú neustále miešanie, presné teplotné rozsahy a starostlivo vypočítané šmykové napätie počas procesu nanášania. Malé zmeny teploty hmoty alebo mechanického tlaku môžu viesť k štrukturálnym defektom, zlej stabilite tukového výkvetu alebo nekonzistentnej hmotnosti produktov. Na zmiernenie týchto rizík moderné cukrárne implementujú plne integrované systémy ako napr Automatická formovacia linka na čokoládu q11 stabilizovať premenné počas životného cyklu výroby.
Mechanika automatickej lisovacej linky na výrobu čokolády Q11
Architektúra spracovania automatizovaného stroja na formovanie čokolády sa točí okolo nepretržitej slučky, kde tuhé polykarbonátové formy prechádzajú sekvenciou presných tepelných a mechanických úprav. Polykarbonát je vybraný ako primárny materiál pre moderné formy na cukrovinky vďaka svojej vysokej odolnosti proti nárazu, rozmerovej stálosti pri kolísaní teploty a vynikajúcej hladkej povrchovej úprave, ktorá dodáva hotovej čokoládovej tyčinke vysoký lesk.
Postupnosť procesu vo vnútri multifunkčného stroja na výrobu čokoládových tyčiniek možno rozdeliť do niekoľkých kritických fáz:
- Predhrievanie formy: Predtým, ako sa tekutá hmota dotkne povrchu polykarbonátu, prejdú prázdne formy infračerveným alebo konvekčným vykurovacím tunelom. Zvýšenie teploty formy na 1 až 2 stupne temperovanej čokoládovej hmoty (zvyčajne 29 až 31 stupňov Celzia) zabraňuje predčasnému tepelnému šoku a zabezpečuje optimálnu kryštalizáciu lipidov na rozhraní.
- Objemové ukladanie: Predhriate formy postupujú pod servopoháňaný stroj na nakladanie čokolády. Vkladač používa presné piesty na vytiahnutie kalibrovaného objemu čokolády z opláštenej vyhrievanej násypky a premiestni ju priamo do dutín formy.
- Mechanické vyberanie z formy: Po stuhnutí v chladiacom tuneli sa formy obrátia a mechanický poklep alebo pneumatický ohýbací mechanizmus uvoľní pevné tyče na sanitárny dopravný pás na balenie.
Viacnásobné technológie na ukladanie čokolády
Pokročilé konfigurácie v rámci linky na tvarovanie čokolády využívajú hlavy na nanášanie čokolády s viacerými dávkami. To umožňuje súčasné alebo postupné vstrekovanie rôznych hmôt do jednej dutiny. Napríklad systém s dvojitým vstrekovaním môže vykonávať výrobu praliniek s plneným stredom vytláčaním vonkajšieho obalu mliečnej čokolády za súčasného vstrekovania tekutého pralinkového, smotanového alebo karamelového jadra cez koncentrický mechanizmus vnútornej trysky. Táto presná koordinácia zabraňuje prenikaniu materiálu jadra cez vonkajší obal počas fázy tuhnutia.
Technické špecifikácie konfigurácií priemyselného lisovania
Aby sa zachovala konzistentná priepustnosť produktov a mechanická synchronizácia, priemyselné linky pracujú v rámci pevných mechanických a termodynamických prevádzkových parametrov. Nižšie uvedená tabuľka načrtáva technické štandardy pre procesy lisovania pevných a viacnásobných čokoládových lisov, ktoré pracujú pri maximálnej kapacite.
| Procesná premenná | Pevný čokoládový blok | Pralinka plnená v strede | Dvojfarebná zahrnutá položka |
|---|---|---|---|
| Predhrievanie formy | 28 až 30 stupňov Celzia | 29 až 31 stupňov Celzia | 28 až 29 stupňov Celzia |
| Rýchlosť piestového cyklu | 22 až 28 úderov za minútu | 18 až 22 úderov za minútu | 15 až 20 úderov za minútu |
| Frekvencia vibrácií | 45 až 50 Hertzov | 35 až 40 Hertzov | 40 až 45 Hertzov |
| Čas chladiaceho tunela | 18 až 24 minút | 25 až 35 minút | 20 až 26 minút |
| Rýchlosť vzduchu | 4,5 až 6,0 metrov za sekundu | 3,5 až 4,5 metra za sekundu | 4,0 až 5,0 metrov za sekundu |
Fyzika výroby čokoládových lupienkov
Priemyselné pekárske a cukrárske prevádzky sa vo veľkej miere spoliehajú na štandardizované komponenty v tvare kvapky. Pri hodnotení linka na čokoládové lupienky základná otázka často znie: ako sa vyrábajú čokoládové lupienky v obrovskom rozsahu bez toho, aby sa obetovala jednotnosť tvaru? Odpoveď spočíva v mechanickom pôsobení priemyselného ukladača kvapiek čipov, ktorý pracuje v spojení s integráciou vysokorýchlostného chladiaceho tunela.

Výrobný proces úplne obchádza polykarbonátové formy, namiesto toho ukladá hmotu priamo na potravinársky polyuretánový alebo nerezový dopravný pás. Primárnym komponentom, ktorý riadi tento proces, je rotačný odkladač kvapiek alebo rozdeľovacia doska vybavená rýchločinnými ihlovými ventilmi. Tekutá čokoláda je pretláčaná radmi presných otvorov po celej šírke pásu.
Ako sa vyrábajú čokoládové lupienky: krok za krokom
- Hromadné podávanie a stabilizácia tlaku: Temperovaná čokoládová hmota sa čerpá do oplášteného distribučného potrubia. Vnútorný tlak musí zostať úplne rovnomerný po celej šírke potrubia, aby sa zaistilo, že triesky uložené na vonkajších okrajoch majú presne rovnakú hmotnosť ako triesky v strede.
- Tvorba kvapiek: Keď sa nanášacia dýza otvorí, určitý objem čokolády prúdi na pohybujúci sa pás. Rýchlosť čokoládovej hmoty smerom nadol a horizontálna rýchlosť pásu vzájomne pôsobia a vytvárajú základný priemer čipu.
- Akcia prichytenia: Aby sa vytvoril charakteristický vrchol čokoládového gombíka alebo čipu, zostava dýzy alebo ihlový ventil prudko preruší tok, pričom vykoná mierny zvislý pohyb nahor alebo využije rýchly impulz stlačeného vzduchu. Tým sa oddelí koniec tekutej hmoty, čo umožní povrchovému napätiu vytiahnuť vrch do bodu pred dopadom na chladiaci pás.
- Rýchle konvekčné chladenie: Pás okamžite unáša rady vytvorených triesok do viaczónového chladiaceho tunela. Pretože pomer povrchovej plochy k objemu čipsu je oveľa väčší ako pomer štandardnej čokoládovej tyčinky, chladiaci profil musí byť agresívne riadený tak, aby sa uzamkol v kryštálovej štruktúre bez toho, aby spôsobil tepelné praskanie alebo netemperované základy.
Tvarovanie a kalandrovanie na výrobných linkách z čokoládových bôbov
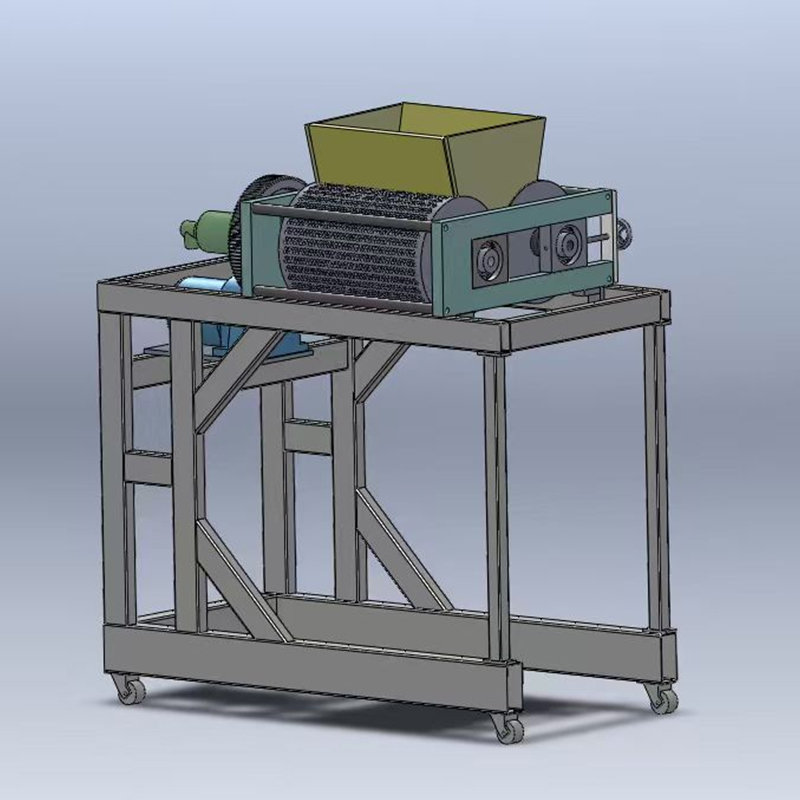
Čokoládová šošovica, fazuľa alebo guľôčky predstavujú jedinečnú výrobnú výzvu vďaka svojim trojrozmerným zakriveným povrchom. Na rozdiel od tyčiniek alebo čipsov, ktoré majú plochú spodnú stranu, pretože spočívajú na povrchu formy alebo na dopravnom páse, čokoládové gombíky a stredy v tvare fazule vyžadujú počas formovania úplnú štrukturálnu izoláciu. To sa dosiahne prostredníctvom špecializovaného výrobná linka čokoládových bôbov s využitím technológie dvojvalcového kalandrovania.
Proces závisí od dvoch paralelných, protibežných oceľových valcov, ktoré sú vnútorne chladené na teplotu pod nulou (často medzi -15 a -25 stupňov Celzia). Povrchy týchto valcov sú precízne opracované so zodpovedajúcimi polovičnými dutinami. Keď je tekutá, netemperovaná alebo čiastočne temperovaná čokoláda privádzaná do styčného bodu medzi dvoma valcami, hmota je okamžite zmrazená pri kontakte so studenými oceľovými povrchmi.
Chladené valce stláčajú čokoládu do súvislého pásu alebo plátu pozostávajúceho zo stuhnutých stredov bôbov, ktoré drží pohromade tenká vrstva čokolády. Tento studený, krehký pás je vypúšťaný zo spodnej strany valcov na kontinuálny chladiaci dopravníkový pás. Dopravník dopravuje pás cez stabilizačný tunel, kde vnútorná čokoládová štruktúra dokončuje tuhnutie v celom objeme jadra.
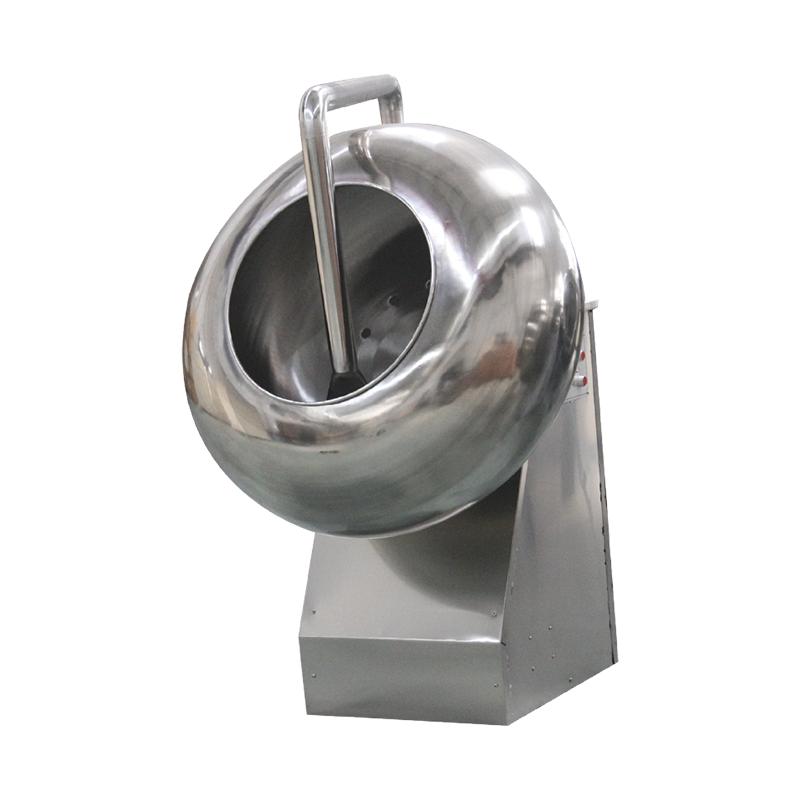
Po úplnom stuhnutí prechádza pás do mechanického bubnového bubna. Rotačný pohyb bubna spôsobuje praskanie a oddeľovanie krehkých okrajov od vytvrdených jadier. Oddelené vločky sa zhromažďujú pod sitom a smerujú späť do taviacej nádrže na úplnú recykláciu, čím sa zabezpečí nulový odpad suroviny. Hladké, zaoblené stredy čokoládových bôbov sú potom pripravené na prenesenie do oddelenia na obaľovanie cukrom, kde sa v ryžovacích bubnoch nanáša niekoľko vrstiev sirupu a voskového leštidla, aby sa dosiahol konečný chrumkavý vonkajší obal.
Termodynamické chladenie a kryštálová stabilizácia
Výkon akéhokoľvek ukladacieho alebo formovacieho stroja je priamo obmedzený schopnosťami jeho následnej integrácie chladiaceho tunela. Tuhnutie čokolády nie je len procesom znižovania teploty; je to zložitý kryštalizačný proces. Kakaové maslo sa skladá z viacerých polymorfných glyceridov, ktoré musia byť zavedené do stabilných kryštálov Formy V, aby sa zaručila štrukturálna tvrdosť, čisté praskanie a dlhodobá odolnosť voči tukovým výkvetom.
Priemyselné chladiace tunely sú navrhnuté s odlišnými prevádzkovými zónami na optimalizáciu tohto kryštalického prechodu:
- Zóna 1: Radiačné predchladenie: Táto počiatočná zóna jemne znižuje teplotu vstupujúcej čokoládovej hmoty zo zhruba 30 stupňov Celzia až na 24 stupňov Celzia pomocou sálavých chladiacich platní alebo nízkorýchlostných prúdov vzduchu. Tento pomalý počiatočný krok zabraňuje vzniku šoku nestabilných kryštálov formy IV na hornom povrchu čokoládového produktu.
- Zóna 2: Konvekčné tuhnutie: Ide o najchladnejšiu oblasť tunela, ktorá využíva vysokorýchlostné protiprúdové prúdenie vzduchu pri teplotách v rozmedzí 11 až 14 stupňov Celzia. Táto fáza rýchlo extrahuje latentné kryštalizačné teplo uvoľnené stabilizačnými lipidmi kakaového masla.
- Zóna 3: Opätovné zahrievanie a kondicionovanie: Pred výstupom do otvorenej baliarne prechádza čokoláda finálnou komorou, kde sa teplota postupne zvyšuje späť na 16 až 18 stupňov Celzia. Tým sa výrobok dostane nad okolitý rosný bod výrobnej podlahy, čím sa eliminuje riziko kondenzácie vody na povrchu čokolády, ktorá by inak rozpúšťala povrchové cukry a spôsobovala trvalé defekty cukrového výkvetu.
Výroba cukroviniek Často kladené otázky
Q1: Prečo si polykarbonátové formy vyžadujú presné predhriatie pred ukladaním čokolády?
Ak sa čokoláda naleje do studených polykarbonátových foriem, tekutá hmota prejde okamžitým tepelným šokom. Toto rýchle ochladenie spôsobuje, že sa na povrchu okamžite vytvoria nestabilné lipidové kryštály, čo má za následok matnú vonkajšiu úpravu, štrukturálnu krehkosť a nedostatok čistého odformovania. Predhriatie na 1 až 2 stupne temperovanej hmoty zaisťuje, že stabilné kryštály Formy V sa tvoria rovnomerne na celom povrchu.
Otázka 2: Ako riadok čokoládových lupienkov upravuje fyzickú veľkosť kvapiek?
Počet na kilogram alebo fyzická veľkosť čokoládových lupienkov je riadená nastavením troch rôznych premenných: objemového zdvihu piestu ukladacieho zariadenia, lineárnej rýchlosti pod ním ležiaceho dopravného pásu a viskozity temperovanej čokoládovej hmoty v závislosti od teploty. Jemnejšie úpravy tvaru špičky sú riešené zmenou časovania vertikálneho zdvihu separačného mechanizmu trysky.
Q3: Môže štandardná automatická formovacia linka prevádzkovať čokoládové formulácie s obsahom orechov?
Áno, za predpokladu, že je ukladacia jednotka vybavená špeciálnymi uzatváracími ventilmi a rotačným mechanizmom riadenia. Kusy inklúzií musia byť presne nakrájané na kocky a zmiešané do homogénnej zmesi v opláštenej miešacej násypke predtým, ako vstúpia do rozdeľovača ukladača, aby sa zabránilo mechanickému upchatiu v komorách piestov alebo doskách trysiek.
Otázka 4: Čo spôsobuje zlomenie alebo prasknutie čokoládových bôbov počas fázy valcového kalandrovania?
K praskaniu dochádza, ak sú teploty chladeného valca nastavené príliš nízko vzhľadom na prevádzkovú rýchlosť podávania, čo spôsobuje, že čokoládová hmota sa stane nadmerne krehkou pred úplným vytvorením štruktúry pásu. Alternatívne to môže byť spôsobené nesprávnym vyrovnaním zodpovedajúcich polovičných dutín na dvoch protibežných valcoch, čo vytvára štrukturálne slabiny pozdĺž strednej roviny záblesku.
Otázka 5: Prečo je odvlhčovanie kritické v rámci klimatizačných okruhov chladiacich tunelov?
Odvlhčovacie systémy udržujú relatívnu vlhkosť vo vnútri chladiaceho tunela pod 45 percent. Ak sa teplý, vlhký okolitý vzduch z výroby dostane do chladiacich zón, vlhkosť bude kondenzovať na studených povrchoch produktu. Táto kondenzácia rozpúšťa sacharózu prítomnú v čokoládovom prípravku, ktorý po odparení vlhkosti zanecháva biely práškový kryštalický zvyšok známy ako cukrový výkvet.