

Ako zlepšuje zariadenie na priemyselné čokoládové polevy konzistenciu náteru?
Úloha polievacieho zariadenia v moderných cukrárskych linkách
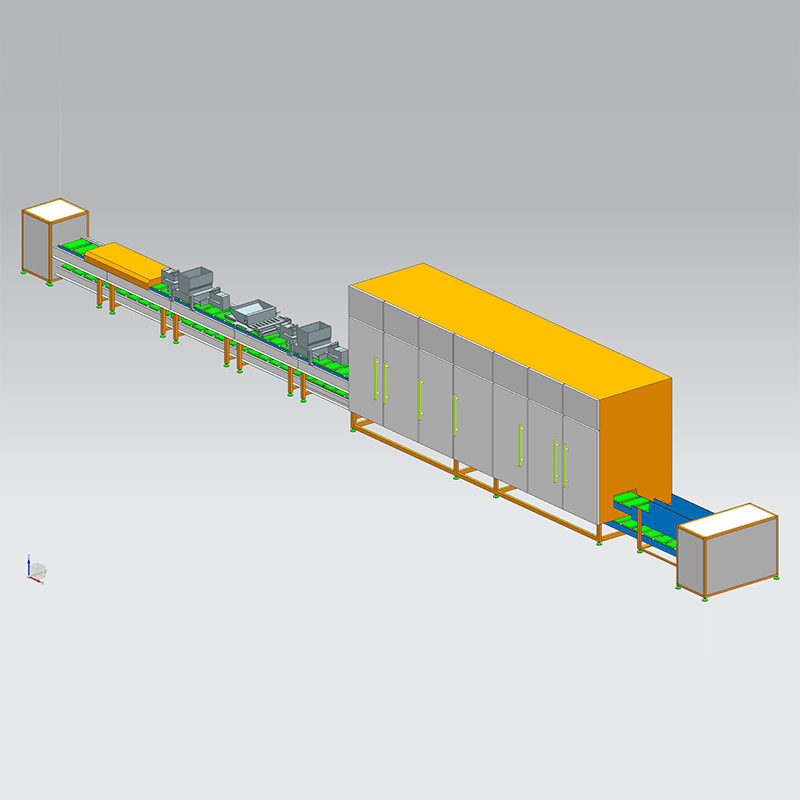
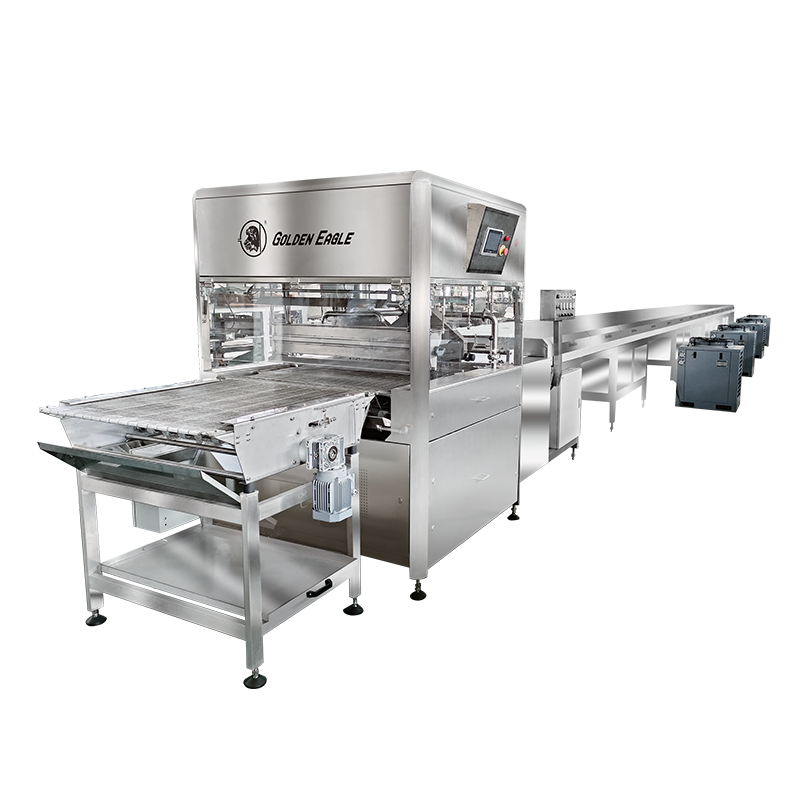
Konzistentné čokoládové pokrytie je jedným z najťažších problémov pri výrobe cukroviniek. Sušienky, oblátky, oriešky alebo cukríky, ktoré ručne prejdú kúpeľom, zachytia nerovnomerné vrstvy, vzduchové vrecká a stopy po odkvapkávaní, ktoré sa okamžite objavia na maloobchodnej polici. Toto je presne ten problém, ktorý a linka na čokoládové polevy je navrhnutý tak, aby riešil. Namiesto namáčania produktov jednotlivo, enrober nesie predmety na pohyblivom sieťovom páse cez clonu temperovanej čokolády, aplikuje kontrolovanú spodnú vrstvu a potom odstraňuje prebytočný povlak pomocou kalibrovaných vzduchových nožov predtým, ako produkt vstúpi do chladiaceho tunela.
Rozostup produktov na podávacom páse, prietok clony a tlak vzduchového noža spolu navzájom pôsobia, a preto zariadenie, ktoré jednoducho kúpi najväčší dostupný stroj bez toho, aby tieto nastavenia prispôsobilo jeho skutočnému produktu, často skončí s horšou konzistenciou ako menšia, správne špecifikovaná linka.
Pre manažérov závodov, ktorí hodnotia novú kapacitu náterov, je rozhodnutie len zriedka o tom, či automatizovať, ale ktorá konfigurácia zariadenia na povliekanie vyhovuje skladbe produktov, cieľovej priepustnosti a už existujúcemu usporiadaniu podlahy. Tento článok rozoberá, ako galvanizačné zariadenie funguje mechanicky, ako zvyčajne vyzerajú údaje o výkone v rôznych mierkach prevádzky a ako porovnať automatizované nanášanie s manuálnymi alebo poloautomatickými metódami pomocou merateľných kritérií a nie marketingových tvrdení. Zahŕňa tiež vzory defektov, ktoré sa najčastejšie objavujú, keď je linka nesprávne nakonfigurovaná, spolu s návykmi údržby, ktoré udržujú systém v prevádzke v tolerancii počas rokov nepretržitej prevádzky, a nie mesiacov.
Výrobcovia cukroviniek, pekární a snackov pristupujú k tomuto zariadeniu z rôznych východiskových bodov. Pekáreň, ktorá pridáva poťahovací krok k existujúcej oblátke alebo linke na sušienky, zvyčajne dodatočne vybavuje enrober na pevnú dĺžku podlahy, zatiaľ čo výrobca cukroviniek, ktorý buduje nové zariadenie, má väčšiu voľnosť pri dimenzovaní chladiaceho tunela a zásobníka podľa dlhodobých objemových cieľov. Obe skupiny ťažia z toho, že pred porovnaním konkrétnych modelov pracujú na rovnakej sade mechanických základov.
Ako priemyselná čokoláda Enrober spracováva produkt
Na funkčnej úrovni vykonáva enrobovacie zariadenie štyri rôzne operácie za sebou a každý stupeň má svoje vlastné požiadavky na toleranciu. Pochopenie tejto postupnosti je dôležité, pretože prekážka alebo nesúlad v ktorejkoľvek jednotlivej fáze sa prejavia ako chyba o tri kroky neskôr, čo často sťažuje vysledovanie základnej príčiny na hotovom výrobku.
Stupeň podávania umiestňuje produkt na pás z drôteného pletiva v pevnom rozostupe, čo je kritické, pretože nerovnomerné rozostupy neskôr spôsobujú, že čokoláda premosťuje medzi položkami alebo zanecháva medzery v pokrytí. Predspodok, ak je namontovaný, nanáša tenkú základnú vrstvu, aby sa produkt nelepil na sieťovinu, a preto má finálny náter čistú, uzavretú spodnú stranu, nie vzor so sieťovinou. Hlavná poťahovacia hlava potom spustí súvislú clonu temperovanej čokolády na pohybujúci sa produkt, čím sa úplne ponorí vrch a boky. Vzduchové nože umiestnené bezprostredne za závesom odstraňujú prebytočnú čokoládu nasmerovaním kalibrovaného tlaku vzduchu cez šírku pásu, čo určuje konečnú hmotnosť a rovnomernosť povlaku oveľa viac ako samotný záves. Nakoniec potiahnutý produkt prechádza cez viaczónový chladiaci tunel, kde sa teplota postupne znižuje, aby sa uzamkol lesk a zacvakal bez toho, aby spôsobil rozkvet.
Hlavné komponenty, ktoré určujú kvalitu náteru
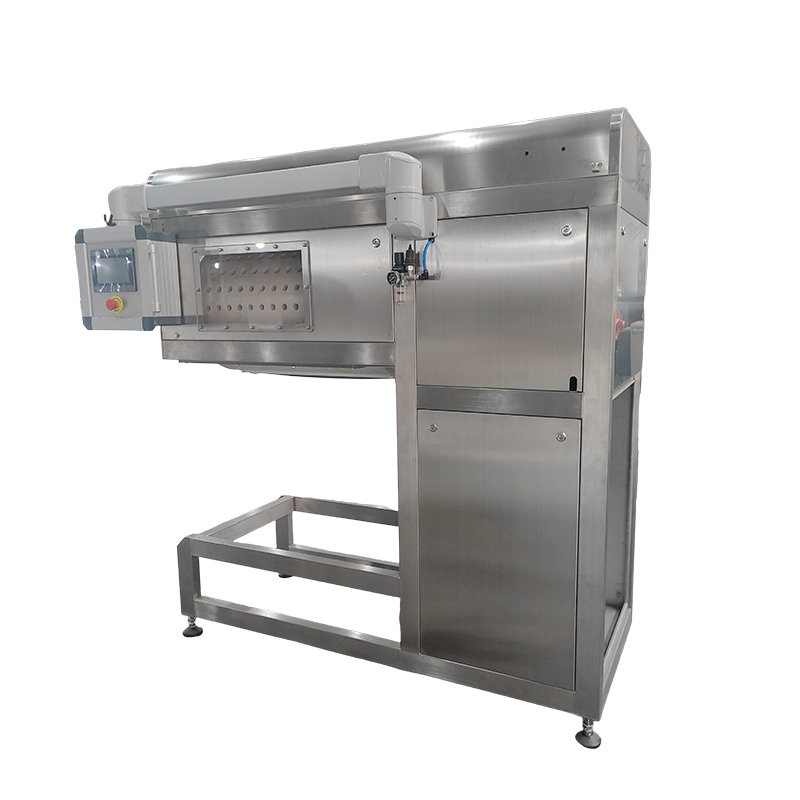
Každý Séria SJP na polievanie čokolády a porovnateľné priemyselné systémy zdieľajú spoločnú sadu subsystémov, ale kvalita konštrukcie a presnosť riadenia každého subsystému je to, čo oddeľuje linku, ktorá má prísne tolerancie, od linky, ktorá sa pohybuje v rámci jednej zmeny.
| Komponent | Primárna funkcia | Typický vplyv tolerancie |
|---|---|---|
| Temperovacia jednotka | Zachováva kryštálovú štruktúru čokoládovej hmoty | Stabilita plus alebo mínus 0,5 stupňa |
| Hlava závesu | Poskytuje rovnomerný tok náteru po celej šírke pásu | Rozdiel hmotnosti krížového pásu pod 3 percentá |
| Zostava vzduchového noža | Orezáva prebytočný náter na cieľovú hrúbku | Hmotnosť povlaku nastaviteľná v malých prírastkoch |
| Sieťový remeňový pohon | Transportuje produkt konštantnou, synchronizovanou rýchlosťou | Rozptyl rýchlosti pod 1 percento |
| Chladenie tunnel | Tuhne povlak bez vyvolania tukového výkvetu | Viaczónové ovládanie gradientu |
| Spodné recirkulačné čerpadlo | Vracia prebytočnú čokoládu do zásobníka | Zabraňuje hromadeniu a posunu viskozity |
Osobitnú pozornosť si zasluhuje temperovacia jednotka, pretože je to jediný komponent, ktorý je najviac zodpovedný za vzhľad hotového produktu. Čokoláda, ktorá je nedostatočne temperovaná, stuhne s matným, pruhovaným povrchom a je náchylná vykvitnúť v priebehu niekoľkých dní po zabalení, zatiaľ čo príliš temperovaná čokoláda môže príliš rýchlo stuhnúť vo vnútri samotného enrobera a upchať hlavu závesu. Systémy s uzavretou spätnou väzbou teploty cez taviace, temperovacie a záchytné nádrže udržiavajú užšie prevádzkové pásmo ako systémy spoliehajúce sa na manuálne kontroly termostatu.
Hodnoty priepustnosti naprieč konfiguráciami liniek
Kapacita linky je zvyčajne špecifikovaná šírkou pásu a rýchlosťou pásu, ale počet, ktorý je dôležitý pri prevádzke, je výkon povlaku za hodinu, pretože to určuje, či enrober drží krok s predradeným ukladacím zariadením alebo linkou na pečenie. Nižšie uvedená tabuľka odráža bežne uvádzané rozsahy priepustnosti v štyroch typických triedach šírky pásu používaných v cukrárskych a pekárskych poťahovacích aplikáciách.
Tieto údaje sa menia v závislosti od hustoty produktu, cieľovej hmotnosti náteru a od toho, či linka prechádza pred spodnou časťou, takže by sa s nimi malo zaobchádzať skôr ako s plánovacím rozsahom než so zaručenými údajmi pre akýkoľvek konkrétny produkt. Zariadenie poťahujúce ľahký plátok bude sedieť na hornom konci rozsahu, zatiaľ čo hustý orechový zhluk s vyššou cieľovou hmotnosťou náteru bude na rovnakom zariadení fungovať pomalšie.
Presnosť riadenia teploty počas výrobného cyklu
Jedným z viac prehliadaných ukazovateľov výkonu je, ako pevne linka udržuje teplotu čokolády, keď beží nepretržite počas osemhodinovej zmeny. Veľké výkyvy teplôt počas dlhých sérií sú častým zdrojom občasných problémov s leskom a kvitnutím, ktoré je ťažké diagnostikovať, pretože sa nevyskytujú na každej šarži.
Systémy s uzavretou slučkou, ktoré nepretržite odoberajú vzorky teploty kúpeľa a upravujú ohrievacie prvky v malých prírastkoch, držia oveľa užšie pásmo ako čiary, ktoré sa spoliehajú na pravidelné manuálne kontroly. Toto je najdôležitejšie pri dlhších prevádzkach, pretože línia, ktorá sa posunie dokonca o jeden a pol stupňa počas niekoľkých hodín, môže posunúť výrobok zo správne temperovaného na výrazne podtemperovaný bez jediného zjavného spúšťacieho bodu.
Prevádzková poznámka: Teplotné protokoly vyťahované z temperovacej jednotky a ohrievacieho kúpeľa oddelene sú užitočnejšie na riešenie problémov ako jeden kombinovaný údaj, pretože obe zóny sa môžu pohybovať nezávisle, keď je recirkulačné čerpadlo poddimenzované pre objem nádrže.
Enrobing Line vs Manual Coating: Štruktúrované porovnanie
Výrobcovia, ktorí prechádzajú z ručného namáčania alebo malých vsádzkových nádrží na kontinuálnu linku, zvyčajne zvažujú päť praktických faktorov, a nie jednu cenu. Radarové porovnanie uvedené nižšie hodnotí automatizované enrobovacie zariadenie oproti manuálnemu nanášaniu na relatívnej škále na základe bežne uvádzaných prevádzkových výsledkov.
Vzor, ktorý sa neustále prejavuje, je, že ručné nanášanie si zachováva výhodu iba pri nízkych počiatočných nákladoch a pri veľmi malých sériách alebo vysoko prispôsobených položkách flexibilitu nastavenia. Na každej druhej osi, vrátane konzistencie hrúbky povlaku a objemu, ktorý môže jediný operátor spracovať za hodinu, dosahujú automatizované zariadenia podstatne vyššie skóre. To je dôvod, prečo má ručné namáčanie tendenciu pretrvávať pri remeselnom alebo veľmi nízkom objeme, zatiaľ čo každé zariadenie, ktoré produkuje viac ako niekoľko stoviek kilogramov za smenu, zvyčajne zistí, že náklady na prácu a chybovosť samy osebe oprávňujú linku. Po započítaní nákladov na balenie a prepracovanie sa rozdiel ďalej zväčšuje, pretože nekonzistentné ručné natieranie má tendenciu generovať vyššiu mieru položiek, ktoré sa musia prepracovať alebo znížiť, kým sa dostanú do maloobchodného balenia.
Prispôsobenie špecifikácií zariadenia vášmu produktovému radu
Voľba medzi konfiguráciami enrobera spočíva v prispôsobení niekoľkých špecifikácií skutočnému produktu, ktorý je potiahnutý, namiesto jednoduchého výberu najväčšieho dostupného stroja. Nasledujúce faktory zvyknú mať najväčší vplyv na konečné rozhodnutie.
- Šírka pásu vzhľadom na stopu produktu a požadovaný rozstup jazdných pruhov, aby sa zabránilo čokoládovému premosteniu medzi položkami
- Či je potrebný predspodok, čo závisí od toho, či by sa výrobok inak prilepil na holý sieťovaný pás
- Dĺžka chladiaceho tunela vo vzťahu k rýchlosti pásu, pretože poddimenzované tunely nechávajú produkt na výstupe iba čiastočne stuhnutý
- Kapacita nádrže a dimenzovanie recirkulačného čerpadla vzhľadom na denný objem výroby
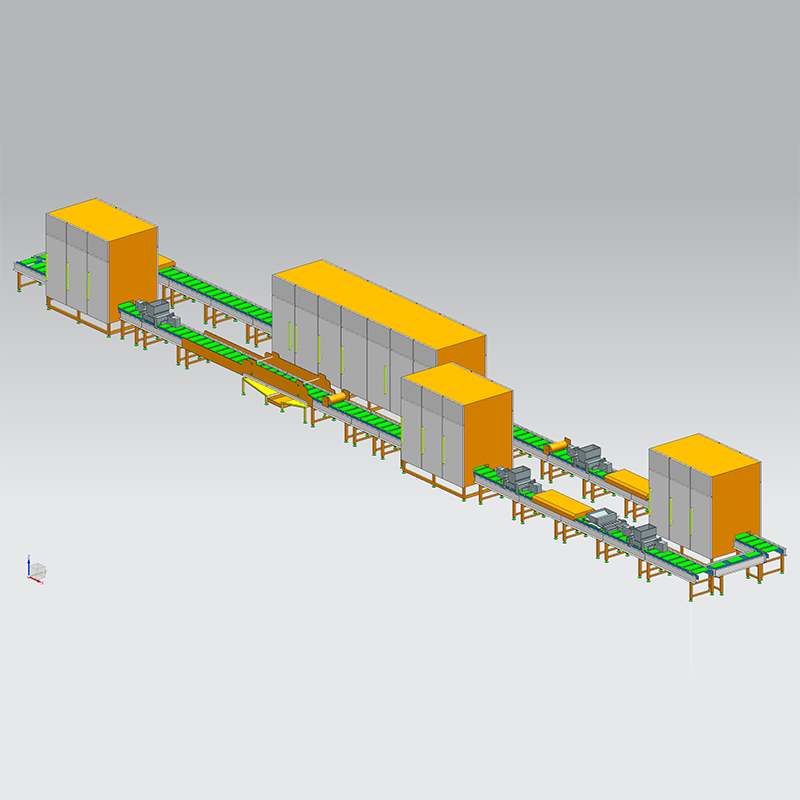
- Dostupná dĺžka podlahy, pretože linky na povliekanie s integrovanými chladiacimi tunelmi môžu prebiehať podstatne dlhšie ako samotná povliekacia hlava
Zariadenia prevádzkujúce zmiešané typy produktov na tej istej linke by tiež mali zvážiť, ako rýchlo je možné upraviť hmotnosť náteru a rýchlosť pásu medzi jednotlivými sériami, pretože časté zmeny na linke postavenej na jedno pevné nastavenie spôsobujú prestoje, ktoré narúšajú výhodu v oblasti priepustnosti, pre ktorú bolo zariadenie zakúpené.
Oplatí sa tiež plánovať budúci rast objemu a nie dimenzovať striktne podľa aktuálnej produkcie. Pridanie druhého enrobera neskôr, keď sa počas pôvodnej inštalácie nikdy nepočítalo s podlahovou plochou a prípojkami inžinierskych sietí, je zvyčajne oveľa rušivejšie a nákladnejšie ako špecifikácia o niečo väčšej nádrže alebo modulárnej časti tunela vpredu. Posúdením požiadaviek na úžitkovú plochu, vrátane kapacity stlačeného vzduchu pre vzduchové nože a chladiacej záťaže pre chladiaci tunel, sa popri mechanickej špecifikácii vyhne bežnej medzere, kde samotný enrober má správnu veľkosť, ale podporná infraštruktúra závodu nie.
Postupy údržby, ktoré predlžujú životnosť
Enrobovacie zariadenie pracuje nepretržite s potravinovým produktom, ktorý tuhne pri kontakte s chladnými povrchmi, čo znamená, že postupy údržby sa trochu líšia od bežných výrobných strojov. Tri oblasti majú tendenciu zodpovedať za väčšinu neplánovaných prestojov.
| Oblasť údržby | Odporúčaná frekvencia | Režim zlyhania, ak sa preskočí |
|---|---|---|
| Čistenie a napínanie sieťového pásu | Denne až týždenne | Čokoláda buildup causing belt tracking issues |
| Kontrola trysky vzduchového noža | Týždenne | Nerovnomerná hmotnosť povlaku po celej šírke pásu |
| Odvápnenie temperovacej nádrže | Mesačne | Znížený prenos tepla a teplotný posun |
| Chladenie tunnel coil check | Štvrťročne | Nedostatočný čas tuhnutia vedie k mäkkému odvádzaniu produktu |
Na plánoch čistenia záleží pri čokoláde viac ako pri mnohých iných poťahovacích médiách, pretože zvyškový produkt, ktorý zostane v nádrži cez noc, rekryštalizuje s inou tukovou štruktúrou ako čerstvo temperovaná čokoláda a opätovné zavedenie do kúpeľa na druhý deň ráno bez riadneho temperovania je bežnou príčinou povrchového výkvetu, ktorej sa dá pri prvých dávkach novej zmeny vyhnúť.
Vedenie písomného záznamu o kontrolách trysiek, kontrolách napnutia remeňa a dátumoch odstraňovania vodného kameňa z nádrže tiež výrazne uľahčuje zistenie pomalého kolísania výkonu skôr, ako dôjde k úplnému zastaveniu. Mnoho neplánovaných prestojov na enrobingovom zariadení má za následok skôr interval údržby, ktorý bol raz preskočený a nikdy sa nedohonil, než náhla porucha komponentu, a preto má jednoduchý opakujúci sa kontrolný zoznam tendenciu priniesť väčšiu návratnosť ako ktorýkoľvek jednotlivý kus diagnostického zariadenia.
Kategórie produktov, ktoré najviac profitujú z Enrobing
Nie každý potiahnutý výrobok potrebuje plnú súvislú linku, ale široká škála kategórií dosahuje limit objemu, pri ktorom sa zariadenie na povliekanie stáva praktickejšou voľbou v porovnaní s ručným máčaním alebo ryžovaním. Nasledujúce kategórie sú najbežnejšími kandidátmi na špecializovaného enrobera.
- Oblátky, sušienky a sušienky, kde rovnomerné spodné tesnenie bráni tomu, aby základňa zostala nepotiahnutá alebo aby sa prilepila k holému sieťovanému pásu
- Zhluky orechov a granolové tyčinky, ktoré vyžadujú väčšiu hmotnosť povlaku a využívajú presné ovládanie vzduchového noža, aby sa predišlo hromadeniu nepravidelných tvarov
- Kusy sušeného ovocia a cestnej zmesi, kde malá veľkosť kusu spôsobuje, že ručné namáčanie je náročné na výkon
- Zmrzlinové tyčinky a mrazené novinky, ktoré potrebujú rýchlo tuhnúcu záclonu, kým produkt na páse zmäkne
- Cukrové stredy a pralinky, kde konzistentná hrúbka škrupiny ovplyvňuje vzhľad aj stabilitu pri skladovaní
Každá z týchto kategórií kladie iné požiadavky na rovnaké základné subsystémy. Napríklad mrazený rad noviniek uprednostňuje rýchlosť závesu a krátky čas nastavenia pred kapacitou zásobníka, zatiaľ čo rad zhlukov orechov uprednostňuje rad vzduchových nožov, pretože samotné produkty sú nepravidelné a husté. Preskúmanie, do ktorej kategórie zariadenie patrí pred špecifikovaním šírky pásu alebo dĺžky tunela, udržiava konverzáciu o veľkosti zariadenia založenú na skutočnom produkte a nie na všeobecných údajoch.
Bežné defekty povlaku a ich hlavné príčiny
Väčšina problémov s kvalitou vysledovaných v zariadení na otláčanie spadá do malého počtu opakujúcich sa vzorov. Rozpoznanie toho, ktorý podsystém je zodpovedný za danú chybu, značne skracuje čas na riešenie problémov, pretože operátori majú inak tendenciu najskôr nastaviť nesprávne ovládanie.
| Defekt | Pravdepodobná príčina | Subsystém na kontrolu |
|---|---|---|
| Nerovnomerná hrúbka povlaku po šírke pásu | Nesprávne nastavené alebo čiastočne zablokované trysky vzduchových nožov | Zostava vzduchového noža |
| Matná alebo pruhovaná povrchová úprava | Čokoláda out of temper before reaching the curtain | Temperovacia jednotka |
| Holý alebo odkrytý základ na hotovom výrobku | Chýbajúca alebo nesprávne nastavená prihrávka pred spodnou časťou | Predspodok |
| Produkt sa pri výstupe zlepuje | Nedostatočná doba zotrvania chladiaceho tunela | Chladenie tunnel length or belt speed |
| Čokoláda pooling around product base | Nadmerný prietok clony vzhľadom na tlak vzduchového noža | Hlava závesu and air knife balance |
Pretože tieto chyby sa často objavujú prerušovane, a nie na každej jednotke, sledovanie toho, ktorá zmena, typ produktu alebo okolité podmienky korelujú s problémom, je zvyčajne produktívnejšie ako reaktívne nastavovanie stroja po jednej označenej šarži. Najmä okolitá vlhkosť a teplota zariadenia môžu posunúť výkon chladiaceho tunela, aj keď každé vnútorné nastavenie zostane rovnaké, čo je dôvod, prečo niektoré zariadenia zaznamenávajú podmienky v miestnosti spolu s kontrolami kvality produktov počas sezónnych prechodov.
Často kladené otázky
Q1: Aký je rozdiel medzi enroberom a namáčacím strojom?
Namáčací stroj zvyčajne ponorí jednotlivé položky do statického alebo mierne miešaného čokoládového kúpeľa, zatiaľ čo enrober je kontinuálny systém, kde sa produkt pohybuje pod clonou čokolády na sieťovom páse, po ktorom nasleduje orezávanie vzduchovým nožom a vyhradený chladiaci tunel. Enrobery sú skonštruované pre nepretržitú, veľkoobjemovú výrobu, zatiaľ čo namáčacie zariadenia sú vhodné pre menšie alebo remeselnejšie série.
Otázka 2: Ako sa kontroluje hrúbka povlaku na linke na potláčanie?
Hrúbka povlaku je primárne nastavená tlakom a uhlom vzduchového noža, a nie samotným prúdením clony. Záclona nanesie plnú prebytočnú vrstvu a vzduchové nože odfúknu prebytočnú vrstvu, aby ponechali cieľovú hrúbku, ktorú možno zvyčajne jemne doladiť v malých prírastkoch, aby zodpovedali požiadavkám na hmotnosť produktu.
Otázka 3: Čo spôsobuje kvitnutie čokolády na obalených výrobkoch?
Kvitnutie je najčastejšie spôsobené nesprávnym temperovaním, teplotnými výkyvmi počas chladenia alebo skladovaním hotového výrobku v kolísavých teplých a chladných podmienkach po zabalení. Vyzerá ako matný sivý alebo biely povrchový film, a hoci nejde o problém bezpečnosti potravín, považuje sa za chybu kvality, pretože ovplyvňuje vzhľad a štruktúru.
Otázka 4: Môže jedna linka na olepovanie spracovať viacero typov produktov?
Väčšina liniek dokáže spracovať celý rad tvarov a veľkostí produktov v rámci limitov šírky pásu a dĺžky chladiaceho tunela za predpokladu, že hmotnosť povlaku, rýchlosť pásu a nastavenia pred spodkom sa medzi jednotlivými sériami upravia. Zariadenia s veľmi rôznorodými produktovými mixmi by mali potvrdiť čas prechodu pred výberom konkrétnej konfigurácie.
Q5: Ako dlhý musí byť chladiaci tunel?
Požiadavky na dĺžku tunela závisia od rýchlosti pásu a cieľovej hmotnosti povlaku, pretože hrubšie povlaky a vyššie rýchlosti pásu predlžujú čas potrebný na úplné stuhnutie čokolády, kým sa produkt dostane na výstup. Zvyčajne sa vypočítava z kombinácie potrebnej doby zotrvania a rýchlosti bežiaceho pásu konkrétnej linky.