

Ako môže automatická výrobná linka na čokoládové bôby dosiahnuť efektívnu a presnú veľkosériovú výrobu?
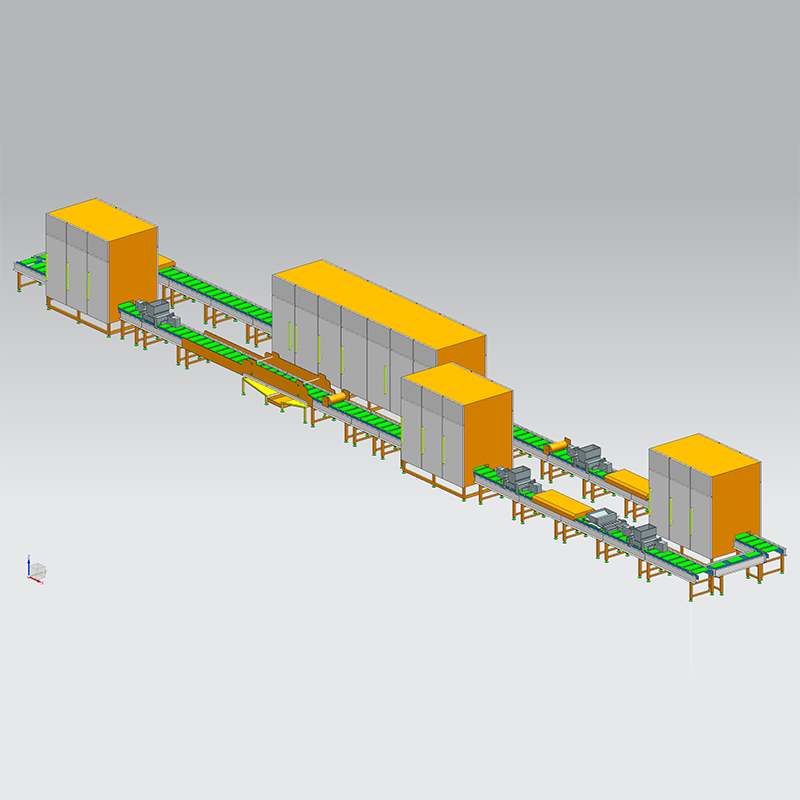
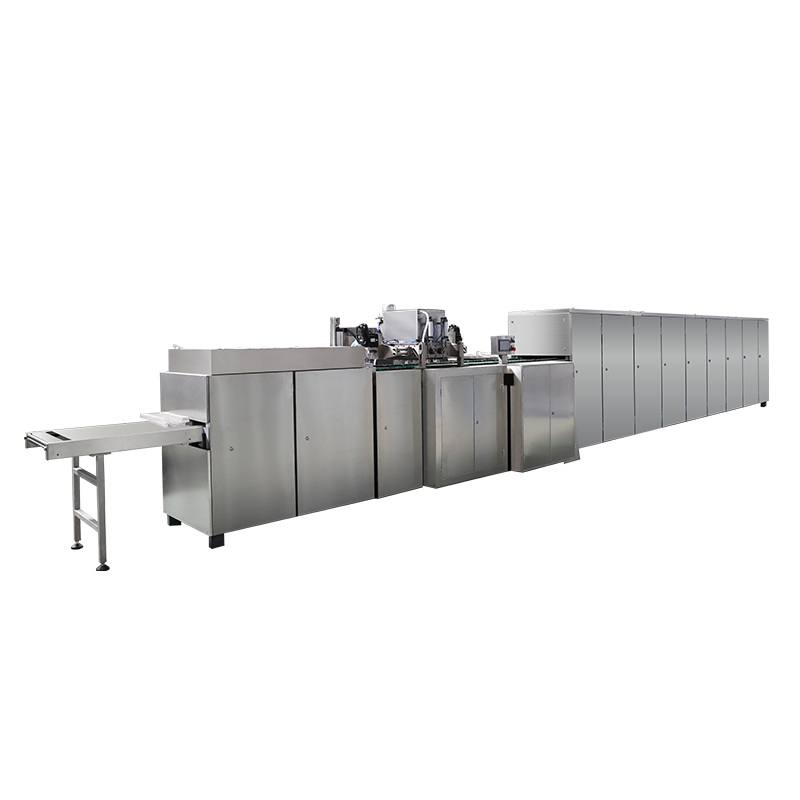
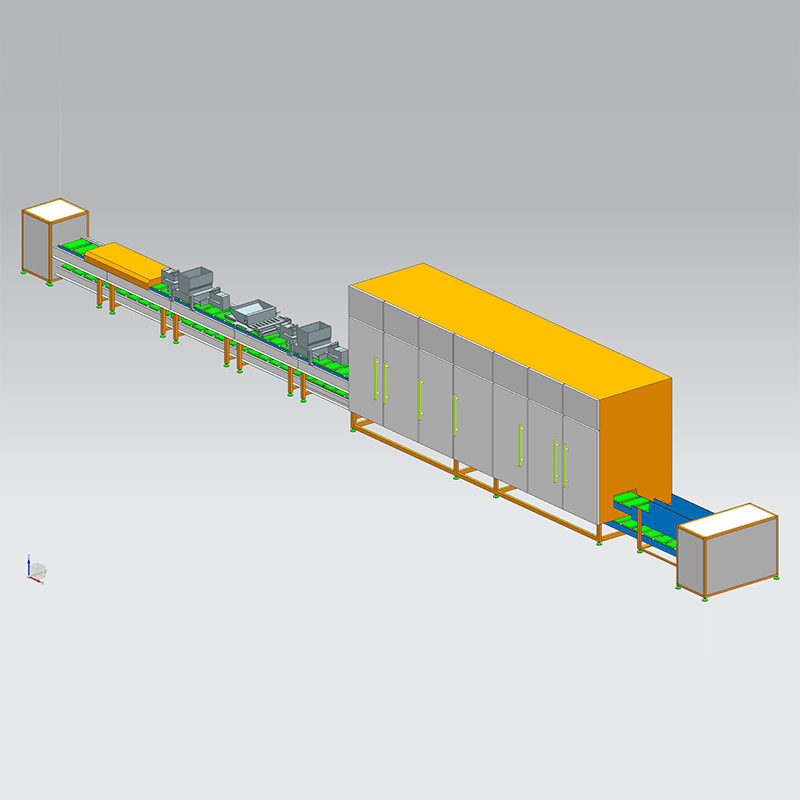
Ako sa globálny trh s čokoládou neustále rozširuje, automatická linka na výrobu čokoládových bôbov sa stala kľúčom k dosiahnutiu efektívnej a presnej veľkovýroby. Od vstupu surovín do výrobnej linky až po výstup hotových výrobkov, tento zložitý výrobný reťazec pokrýva mnoho kľúčových komponentov a špičkových technológií a každý článok hrá rozhodujúcu úlohu v kvalite a efektívnosti výroby konečného produktu.
1. Hlavné komponenty a pracovný princíp automatickej výrobnej linky na čokoládové bôby
(I) Systém prepravy a tavenia surovín
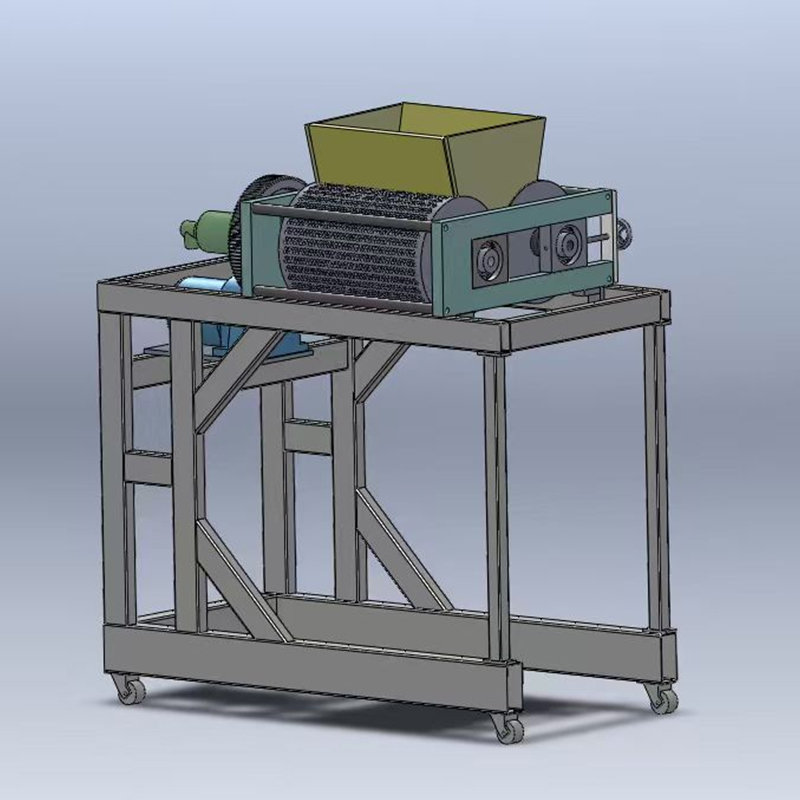
Systém dopravy a tavenia surovín je východiskovým bodom automatickej výroby čokoládových bôbov. Preberá dôležitú úlohu premeny pevných čokoládových surovín na spracovateľnú tekutinu. Systém sa zvyčajne skladá zo zásobníkov surovín, závitovkových dopravníkov, kontinuálnych taviacich nádrží a ďalších zariadení.
Zásobníky na suroviny sú väčšinou vyrobené z nehrdzavejúcej ocele, ktorá má dobré tesnenie a odolnosť proti korózii a môže účinne zabrániť vlhkosti, oxidácii a kontaminácii surovín. Zásobník je zvyčajne vybavený snímačom hladiny materiálu na sledovanie zásob surovín v reálnom čase. Keď je surovina nižšia ako nastavená hodnota, systém automaticky spustí alarm, ktorý upozorní obsluhu na včasné doplnenie surovín.
Závitovkový dopravník je zodpovedný za dopravu surovín zo zásobníka do taviacej nádrže. Poháňa špirálovú čepeľ, aby sa otáčala cez motor, takže suroviny sa pohybujú axiálne v dopravnom potrubí. Dopravnú rýchlosť závitovkového dopravníka je možné upraviť podľa potrieb výroby, aby sa zabezpečila stabilná dodávka surovín.
Kontinuálna taviaca nádrž je hlavným zariadením na tavenie surovín. Nádrž má plášťovú štruktúru a môže byť vyhrievaná parou alebo tepelným olejom. V nádrži je nainštalované miešacie zariadenie, ktoré zabezpečuje rovnomerné zahrievanie surovín počas procesu tavenia, aby sa zabránilo lokálnemu prehriatiu a zhoršeniu kvality čokolády. Okrem toho je taviaca nádrž vybavená aj systémom regulácie teploty, ktorý dokáže presne regulovať teplotu nad bodom topenia čokoládovej suroviny, vo všeobecnosti medzi 40-45 ℃, aby sa zabezpečilo úplné roztavenie surovín.
Počas pracovného procesu vstupujú tuhé čokoládové suroviny najskôr do zásobníka na suroviny a potom sa prepravujú do kontinuálnej taviacej nádrže cez závitovkový dopravník. V taviacej nádrži sa suroviny za zahrievania a miešania postupne roztavia na kvapalinu. Po určitej dobe tepelnej konzervácie je tekutá čokoláda potrubím transportovaná do ďalšieho výrobného článku - modulu presného vstrekovania.
(II) Modul presného vstrekovania
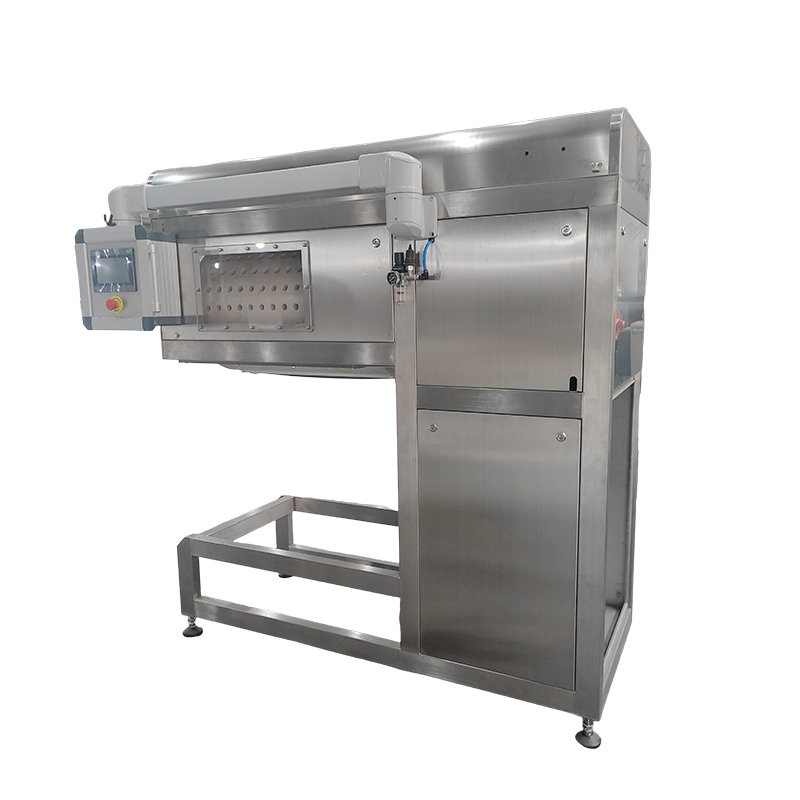
Modul presného vstrekovania je kľúčovým článkom pri určovaní tvaru a kvality čokoládových zŕn. Tento modul sa skladá hlavne z foriem, vstrekovacích čerpadiel, polohovacích mechanizmov a pohonných systémov.
Forma je základnou súčasťou modulu presného vstrekovania a jej konštrukčná presnosť priamo ovplyvňuje tvar a veľkosť čokoládových zŕn. Forma je zvyčajne vyrobená z potravinárskej nehrdzavejúcej ocele alebo hliníkovej zliatiny a povrch je jemne leštený, aby sa zabezpečila povrchová úprava čokoládových zŕn. Na forme je rozmiestnených viacero dutín v tvare čokoládových bôbov a veľkosť a tvar dutiny sú prispôsobené podľa požiadaviek na produkt.
Vstrekovacie čerpadlo je zodpovedné za presné vstrekovanie tekutej čokolády do dutiny formy. Bežné vstrekovacie čerpadlá zahŕňajú zubové čerpadlá a plunžerové čerpadlá. Zubové čerpadlá majú vlastnosti jednoduchej konštrukcie a stabilného prietoku a sú vhodné na dopravu tekutej čokolády so strednou a nízkou viskozitou; piestové čerpadlá majú vyšší tlak a presnosť a môžu dosiahnuť mikro-množstvo, vysoko presné vstrekovanie, ktoré je vhodné na výrobu čokoládových bôbov s vysokými požiadavkami na konzistenciu hmotnosti. Prietok a tlak vstrekovacieho čerpadla je možné presne nastaviť pomocou riadiaceho systému, aby sa zabezpečilo, že množstvo čokolády vstreknuté do každej dutiny bude konzistentné.
Polohovací mechanizmus a pohonný systém slúžia na dosiahnutie presného polohovania a rýchleho pohybu formy. Polohovací mechanizmus využíva vysoko presné lineárne vedenia a guľôčkové skrutky na zabezpečenie presnosti polohy formy počas pohybu. Pohonný systém zvyčajne používa servomotor na riadenie rýchlosti a uhla motora, aby sa dosiahlo presné spustenie a zastavenie a rýchle prepínanie formy, čím sa zvyšuje efektívnosť výroby.
Pri práci vstrekovacie čerpadlo vstrekuje tekutú čokoládu do dutiny formy pri nastavenom prietoku a tlaku a polohovací mechanizmus a pohonný systém presne posúvajú formu do vstrekovacej polohy a vyberacej polohy, aby sa dokončil proces vstrekovania čokoládových zŕn.
(III) Technológia automatického vyberania z formy a chladenia
Technológia automatického vyberania z formy a chladenia je dôležitým krokom na zabezpečenie toho, aby sa čokoládové zrná mohli hladko oddeliť od formy a zachovať si stabilný tvar. Tento krok zahŕňa najmä chladiaci tunel, mechanizmus na vyberanie z formy a dopravné zariadenie.
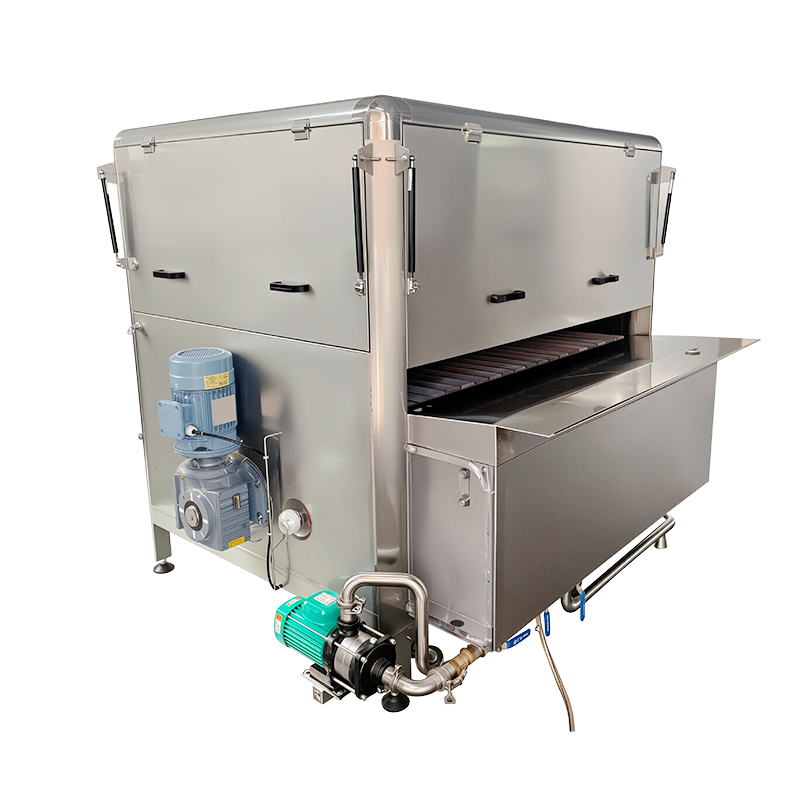
- Chladiaci tunel je hlavným zariadením na chladenie a tvarovanie čokoládových bôbov. Na rýchle ochladenie čokoládových bôbov v krátkom čase sa v tuneli používa nútené chladenie vzduchom alebo zmes studeného vzduchu a studenej vody. Chladiaci tunel je zvyčajne rozdelený do viacerých teplotných zón a teplota a rýchlosť vetra v každej teplotnej zóne sa dajú nastaviť nezávisle. Všeobecne povedané, potom, čo čokoládové zrná vstúpia do chladiaceho tunela, sú najskôr predchladené v zóne vysokej teploty (asi 25-30 ℃), aby povrch pôvodne stuhol, a potom vstupujú do zóny nízkej teploty (asi 15-20 ℃) na hlboké ochladenie, aby vnútro úplne stuhlo. Čas chladenia sa prispôsobuje veľkosti a hrúbke čokoládových bôbov, zvyčajne asi 10-20 minút.
- Odformovací mechanizmus je zodpovedný za vyberanie vychladnutých a tvarovaných čokoládových zŕn z formy. Bežné mechanizmy vyberania z formy zahŕňajú typ vyhadzovania a typ preklápania. Vyhadzovací mechanizmus odformovania nastavuje tlačnú tyč na spodok formy. Keď forma dosiahne polohu vyberania z formy, tlačná tyč tlačí nahor, aby vytlačila čokoládové zrná von z dutiny formy; mechanizmus na vyberanie z formy prevráti formu pod určitým uhlom, aby sa umožnilo vybratie čokoládových zŕn z formy pôsobením gravitácie. Odformovací mechanizmus je poháňaný pneumatickým valcom alebo hydraulickým valcom. Sila a rýchlosť vyberania z formy sú presne kontrolované riadiacim systémom, aby sa zabránilo poškodeniu čokoládových zŕn počas procesu vyberania z formy.
- Dopravné zariadenie sa používa na dopravu čokoládových zŕn po vybratí z formy do následného baliaceho procesu. Dopravné zariadenie zvyčajne používa pásový dopravník alebo reťazový dopravník a povrch je ošetrený potravinárskou kvalitou, aby sa zabezpečilo, že čokoládové zrná nebudú počas procesu dopravy kontaminované. Rýchlosť dopravy je možné upraviť podľa výrobného rytmu, aby sa zabezpečila nepretržitá a stabilná prevádzka výrobnej linky.
2. Analýza kľúčových technologických inovácií
(I) Vplyv presnosti regulácie teploty na kryštalizáciu čokolády
Proces kryštalizácie čokolády je mimoriadne citlivý na teplotu a presnosť regulácie teploty priamo ovplyvňuje kvalitu a chuť čokolády. Vo výrobnom procese čokolády môže správna kryštalizácia spôsobiť, že čokoláda bude mať dobrý lesk, chrumkavosť a chuť, zatiaľ čo nesprávna kryštalizácia spôsobí problémy, ako je bielenie povrchu čokolády a zmäkčenie textúry.
Automatická linka na výrobu čokoládových bôbov využíva vysoko presné teplotné senzory a pokročilé algoritmy kontroly teploty na dosiahnutie presnej kontroly teploty každého článku vo výrobnom procese. Snímače teploty zvyčajne používajú termočlánky alebo tepelné odpory, ktoré sa vyznačujú vysokou rýchlosťou odozvy a vysokou presnosťou merania. V reálnom čase dokážu sledovať kľúčové parametre čokoládových surovín ako je teplota topenia, teplota vstrekovania, teplota chladenia atď.
Algoritmus regulácie teploty využíva pokročilé riadiace stratégie, ako je PID (proporcionálne-integrálne-diferenciálne) riadenie alebo fuzzy riadenie. Regulácia PID môže automaticky nastaviť výstupný výkon vykurovacieho alebo chladiaceho zariadenia podľa teplotnej odchýlky, aby sa teplota mohla rýchlo stabilizovať blízko nastavenej hodnoty; fuzzy regulácia môže lepšie zvládnuť nelineárne a časovo premenlivé problémy s reguláciou teploty a zlepšiť prispôsobivosť a stabilitu systému regulácie teploty.
Pri skutočnej výrobe, napríklad v procese chladenia čokoládových bôbov, je teplota každej teplotnej zóny v chladiacom tuneli presne kontrolovaná tak, aby čokoládové bôby mohli kryštalizovať pri vhodnom teplotnom gradiente, čím sa vytvorí jemná a rovnomerná kryštálová štruktúra, ktorá dáva čokoláde dobrú kvalitu a chuť.
(II) Mechanická konštrukcia systému synchronizácie foriem
Systém synchronizácie foriem je kľúčom na zabezpečenie efektívnej prevádzky automatickej linky na výrobu čokoládových bôbov. Systém musí zabezpečiť, aby sa forma pohybovala presne a synchrónne v každom článku, ako je vstrekovanie, chladenie a vyberanie z formy, aby sa predišlo problémom, ako sú úniky a nesprávne zarovnanie.
Mechanická konštrukcia systému synchronizácie foriem zahŕňa hlavne prevodový mechanizmus, polohovací mechanizmus a zariadenie na ovládanie synchronizácie. Prevodový mechanizmus zvyčajne využíva reťazový pohon alebo synchrónny remeňový pohon, ktorý má vlastnosti hladkého prevodu a nízkej hlučnosti. Reťazový pohon je vhodný pre príležitosti s veľkým zaťažením a môže zabezpečiť stabilitu formy pri vysokorýchlostnej prevádzke; synchrónny remeňový pohon má výhody vysokej presnosti prevodu a nevyžaduje mazanie a je vhodný pre systémy synchronizácie foriem s vysokými požiadavkami na presnosť.
Polohovací mechanizmus využíva vysoko presné lineárne vedenia, guľôčkové skrutky a polohovacie čapy na dosiahnutie presného umiestnenia formy. Lineárne vedenia a guľôčkové skrutky zabezpečujú lineárny pohyb formy, čím zaisťujú presnosť a stabilitu formy počas pohybu; polohovacie kolíky presne umiestnia formu, keď dosiahne špecifikovanú polohu, čím sa zabezpečí presné umiestnenie formy.
Synchrónne riadiace zariadenie využíva PLC (Programmable Logic Controller) alebo pohybový ovládač na dosiahnutie presného riadenia a synchrónnej koordinácie každej činnosti formy napísaním programu. Synchrónne riadiace zariadenie dokáže automaticky upraviť parametre pohybu formy podľa prevádzkovej rýchlosti výrobnej linky a výrobného rytmu, aby sa zabezpečila presná synchronizácia akcií formy v každom spojení.
(III) Plán kontroly konzistencie hmotnosti produktu
Konzistencia hmotnosti produktu je jedným z dôležitých ukazovateľov na meranie kvality výroby automatickej linky na výrobu čokoládových bôbov. Aby sa dosiahla konzistencia hmotnosti produktu, výrobná linka prijíma rôzne kontrolné schémy.
Presným riadením prietoku a tlaku vstrekovacieho čerpadla je zaistené, že množstvo čokolády vstreknuté do každej dutiny bude konzistentné. Prietok a tlak vstrekovacieho čerpadla je možné presne nastaviť podľa požiadaviek na hmotnosť čokoládových zŕn a proces vstrekovania je monitorovaný a riadený spätnou väzbou v reálnom čase prostredníctvom snímačov tlaku a snímačov prietoku. Keď sa zistí odchýlka vstrekovaného množstva, riadiaci systém automaticky upraví parametre vstrekovacieho čerpadla tak, aby sa vstrekované množstvo vrátilo na nastavenú hodnotu.
Online vážiace a testovacie zariadenia sa používajú na vykonávanie váženia a testovania vyrobených čokoládových bôbov v reálnom čase. Online vážiace a testovacie zariadenia zvyčajne využívajú vysoko presné vážiace senzory a systémy rýchleho spracovania dát, ktoré dokážu odvážiť a otestovať veľké množstvo čokoládových zŕn v krátkom čase. Keď sa zistí, že hmotnosť čokoládových zŕn prekračuje povolený rozsah chýb, systém automaticky odstráni nekvalifikované produkty a nastaví vstrekovacie čerpadlo a ďalšie súvisiace vybavenie, aby sa zabezpečila konzistencia hmotnosti nasledujúcich produktov.
Problém nekonzistentnej hmotnosti produktu spôsobený rozdielmi vo formách a kolísaním procesov možno tiež znížiť optimalizáciou dizajnu foriem a výrobných procesov. Napríklad dutina formy môže byť presne spracovaná a leštená, aby sa zabezpečila konzistencia veľkosti a tvaru dutiny; teplota, viskozita a ďalšie parametre čokoládových surovín môžu byť primerane kontrolované, aby sa zabezpečila stabilita procesu vstrekovania.
3. Riešenie optimalizácie efektivity výrobnej linky
(I) Výpočtový model výrobnej kapacity za jednotku času
Model výpočtu jednotkovej časovej kapacity je dôležitým nástrojom na hodnotenie efektívnosti výroby automatickej linky na výrobu čokoládových bôbov. Model počíta počet čokoládových zŕn, ktoré môže výrobná linka vyrobiť za jednotku času komplexným zvážením výrobnej kapacity a výrobného rytmu každého článku výrobnej linky.
Vzorec na výpočet výrobnej kapacity za jednotku času je: Výrobná kapacita = 60 / Výrobný cyklus × Počet čokoládových zŕn na dutinu × Počet foriem. Výrobný cyklus sa vzťahuje na čas potrebný na výrobu kompletnej dávky čokoládových bôbov, vrátane celkového času každého spojenia ako je preprava suroviny a čas tavenia, čas vstrekovania, čas chladenia, čas odformovania atď. Počet čokoládových zŕn na dutinu a počet foriem sa určuje podľa konštrukčných parametrov formy.
V skutočnej výrobe môžeme presným meraním a analýzou času každého spoja vo výrobnej linke zistiť úzke miesta, ktoré ovplyvňujú rytmus výroby, a prijať zodpovedajúce optimalizačné opatrenia, ako je zvýšenie prevádzkovej rýchlosti zariadení, optimalizácia výrobných procesov a zníženie prestojov pri poruchách zariadení, čím sa zvýši časová kapacita výrobnej linky.
(II) Prepojenie zariadení a prispôsobenie rytmu
Prepojenie zariadení a prispôsobenie rytmu sú kľúčom k zabezpečeniu efektívnej a stabilnej prevádzky automatickej linky na výrobu čokoládových bôbov. Rôzne zariadenia vo výrobnej linke, ako je systém dopravy a tavenia surovín, modul presného vstrekovania, technológia automatického vyberania z formy a chladenia atď., Je potrebné, aby sa navzájom koordinovali a fungovali podľa určitého výrobného rytmu.
Aby sa dosiahlo prepojenie zariadení a prispôsobenie rytmu, výrobná linka využíva PLC alebo riadiaci systém priemyselnej automatizácie. Systém monitoruje a riadi prevádzkový stav každého zariadenia v reálnom čase, aby sa dosiahol prenos signálu a spolupráca medzi zariadeniami. Napríklad, keď systém na dopravu a tavenie surovín dokončí tavenie surovín, odošle signál do modulu presného vstrekovania, aby ho upozornil na prípravu na príjem tekutej čokolády; po tom, čo modul presného vstrekovania dokončí vstrekovanie, odošle signál do technológie automatického vyberania z formy a chladenia na spustenie postupov chladenia a vyberania z formy.
Riadiaci systém zároveň automaticky prispôsobí prevádzkové parametre každého zariadenia podľa aktuálnej prevádzky výrobnej linky, aby bol rytmus výroby stabilný. Keď zariadenie zlyhá alebo sa spomalí, riadiaci systém automaticky upraví prevádzkovú rýchlosť iných zariadení, aby sa zabezpečila celková prevádzková efektivita výrobnej linky.
(III) Spoločný mechanizmus varovania pri poruche
Spoločný mechanizmus varovania pri poruchách je dôležitým prostriedkom na zlepšenie spoľahlivosti a stability automatickej linky na výrobu čokoládových bôbov. Tento mechanizmus v predstihu deteguje potenciálne poruchy zariadenia monitorovaním a analýzou prevádzkových parametrov zariadenia v reálnom čase a včas vydáva varovné signály, aby personál mohol prijať vhodné opatrenia na ich riešenie a zabrániť vzniku a rozšíreniu porúch.
Bežné mechanizmy varovania pri poruchách zahŕňajú najmä monitorovanie senzorov, analýzu údajov a varovný systém. Časť monitorujúca snímače zhromažďuje prevádzkové parametre zariadenia v reálnom čase inštaláciou rôznych snímačov na kľúčové časti zariadenia, ako sú snímače teploty, tlakové snímače, snímače vibrácií, prúdové snímače atď.
Časť analýzy údajov využíva dolovanie údajov, strojové učenie a ďalšie technológie na analýzu a spracovanie veľkého množstva zozbieraných údajov. Vytvorením modelu prevádzkového stavu zariadenia a modelu predikcie porúch sa analyzuje trend zmeny parametrov prevádzky zariadenia, aby sa určilo, či má zariadenie skryté chyby. Napríklad, keď sa hodnota vibrácií zariadenia náhle zvýši alebo teplota naďalej stúpa, systém analýzy údajov určí, že zariadenie môže mať mechanickú poruchu alebo problémy s prehriatím a vydá varovný signál.
Systém včasného varovania okamžite sprostredkuje personálu varovné informácie o poruchách prostredníctvom zvukových a svetelných alarmov, SMS notifikácií, e-mailových pripomienok atď. Po prijatí informácie včasného varovania môže personál okamžite skontrolovať a opraviť zariadenie, aby sa zabránilo vzniku a rozšíreniu porúch a zabezpečila normálnu prevádzku výrobnej linky.
4. Priemyselné štandardy a kľúčové body kontroly kvality
(I) Požiadavky na zhodu pre materiály potravinárskej kvality
Všetky materiály zapojené do automatickej linky na výrobu čokoládových bôbov musia spĺňať normy potravinárskej kvality, aby sa zaistila bezpečnosť a hygiena čokoládových výrobkov. Potravinárske materiály musia mať dobrú chemickú stabilitu, byť netoxické a neškodné a nereagovať chemicky s čokoládovými surovinami.
Telesá zariadení, potrubia, formy a ďalšie časti vo výrobnej linke sú zvyčajne vyrobené z nehrdzavejúcej ocele 304 alebo 316, ktoré majú dobrú odolnosť proti korózii a hygienické vlastnosti a môžu účinne zabrániť hrdzaveniu zariadenia a kontaminácii čokoládových výrobkov. Tesnenia, tesnenia a ďalšie časti, ktoré sú v priamom kontakte s čokoládovými surovinami, sú vyrobené z potravinárskej gumy alebo silikónu, ktoré majú dobrú flexibilitu a tesniace vlastnosti a spĺňajú normy hygieny a bezpečnosti potravín.
Okrem toho je počas procesu navrhovania a výroby výrobnej linky tiež potrebné dodržiavať príslušné bezpečnostné normy a hygienické špecifikácie zariadení na výrobu potravín, ako je systém riadenia bezpečnosti potravín ISO 22000, systém HACCP (analýza rizík a kritických kontrolných bodov) atď., aby sa zabezpečilo, že návrh a výroba výrobnej linky spĺňa požiadavky na bezpečnosť potravín.
(II) Kontrola povrchovej úpravy výrobku
Povrchová úprava výrobku je jedným z dôležitých ukazovateľov na meranie kvality čokoládových bôbov, ktorý priamo ovplyvňuje vizuálny zážitok spotrebiteľov a nákupnú túžbu. Aby sa zabezpečila povrchová úprava čokoládových bôbov, je potrebné kontrolovať dizajn formy, kvalitu surovín, výrobný proces a ďalšie aspekty.
- Pokiaľ ide o dizajn formy, povrch formy musí byť jemne vyleštený, aby sa znížila drsnosť povrchu, aby si čokoládové zrná mohli po vybratí z formy zachovať hladký povrch. Tvar a veľkosť dutiny formy musia byť tiež presne navrhnuté, aby sa predišlo defektom, ako sú ostré rohy a otrepy, aby sa zabránilo povrchovým defektom čokoládových bôbov počas procesu tvarovania.
- Čo sa týka kvality surovín, vyberáme kvalitné čokoládové suroviny, aby bola zabezpečená čistota a stabilita surovín. Nečistoty a čiastočky v surovinách ovplyvnia povrchovú úpravu čokoládových bôbov, preto je potrebné suroviny prísne triediť a kontrolovať.
- Z hľadiska technológie výroby by mala byť správne kontrolovaná teplota, viskozita a rýchlosť vstrekovania čokoládových surovín. Príliš vysoká alebo príliš nízka teplota, príliš vysoká alebo príliš nízka viskozita, príliš rýchla alebo príliš pomalá rýchlosť vstrekovania atď. spôsobia chyby, ako sú bubliny a stopy po toku na povrchu čokoládových zŕn. Optimalizáciou parametrov výrobného procesu je zabezpečené, že čokoládové bôby môžu vytvárať hladký povrch počas procesu vstrekovania a chladenia.
(III) Konfiguračné odporúčania pre automatizované testovacie systémy
Automatizovaný detekčný systém je dôležitou zárukou kvality produktov v automatickej linke na výrobu čokoládových bôbov. Systém dokáže automaticky zisťovať a kontrolovať hmotnosť, veľkosť, vzhľad, nečistoty a ďalšie ukazovatele kvality čokoládových bôbov, aby sa zlepšila kvalita produktu a efektívnosť výroby.
Automatizovaný kontrolný systém zahŕňa najmä vizuálne kontrolné zariadenia, vážiace kontrolné zariadenia a zariadenia na detekciu kovov.
- Zariadenie na vizuálnu kontrolu využíva kamery s vysokým rozlíšením a technológiu spracovania obrazu na vykonanie kontroly vzhľadu čokoládových zŕn v reálnom čase, identifikáciu povrchových defektov, ako sú škvrny, bubliny, praskliny, a automatické odstránenie nekvalifikovaných produktov.
- Ako bolo uvedené vyššie, vážiace a testovacie zariadenie dokáže presne zmerať hmotnosť čokoládových zŕn a vyradiť výrobky, ktoré nespĺňajú požiadavky na hmotnosť.
- Zariadenie na detekciu kovov sa používa na zistenie, či sú v čokoládových zrnách kovové nečistoty, na zabránenie vmiešania cudzích kovových predmetov do produktu a na zaistenie bezpečnosti produktu.
Pri konfigurácii automatizovaného testovacieho systému je potrebné rozumne zvoliť model a množstvo testovacieho zariadenia na základe výrobnej kapacity a požiadaviek na kvalitu produktov výrobnej linky. Je tiež potrebné integrovať automatizovaný testovací systém s riadiacim systémom výrobnej linky, aby sa dosiahol prenos a spracovanie testovacích údajov v reálnom čase, aby sa včas upravili parametre výrobného procesu a zabezpečila sa stabilita kvality produktu.
Automatická linka na výrobu čokoládových bôbov môže dosiahnuť efektívnu a presnú výrobu vo veľkom meradle prostredníctvom rozumného návrhu základných komponentov, pokročilých kľúčových technologických inovácií, plánu optimalizácie vedeckej účinnosti a prísnych priemyselných noriem a kontroly kvality. S neustálym pokrokom vedy a techniky a neustálymi zmenami v dopyte na trhu bude automatická výrobná linka čokoládových bôbov pokračovať v modernizácii a inovácii technológie, aby spĺňala rastúce výrobné potreby a požiadavky na kvalitu čokoládového priemyslu.